2026-10-22
Da en mateksportør planla sin andre boksproduksjonslinje, startet den ikke med det raskeste tilbudet. Det startet med en avvisningsrapport: Hovedkjøperen hadde returnert et parti på grunn av avvik i endekrøllprofilen. Ingeniørteamet definerte toleransekravet først og sammenlignet først maskinkonfigurasjoner. Denne sekvensen skiller en linje som passerer kunderevisjoner fra en som fortsetter å produsere etterarbeid.
Denne veiledningen forklarer hva en boksfremstillingsmaskinlinje inneholder, hvordan hovedkonfigurasjonene sammenlignes, og hvilke utvalgsfaktorer som har størst effekt på kostnad per boks og langsiktig pålitelighet.
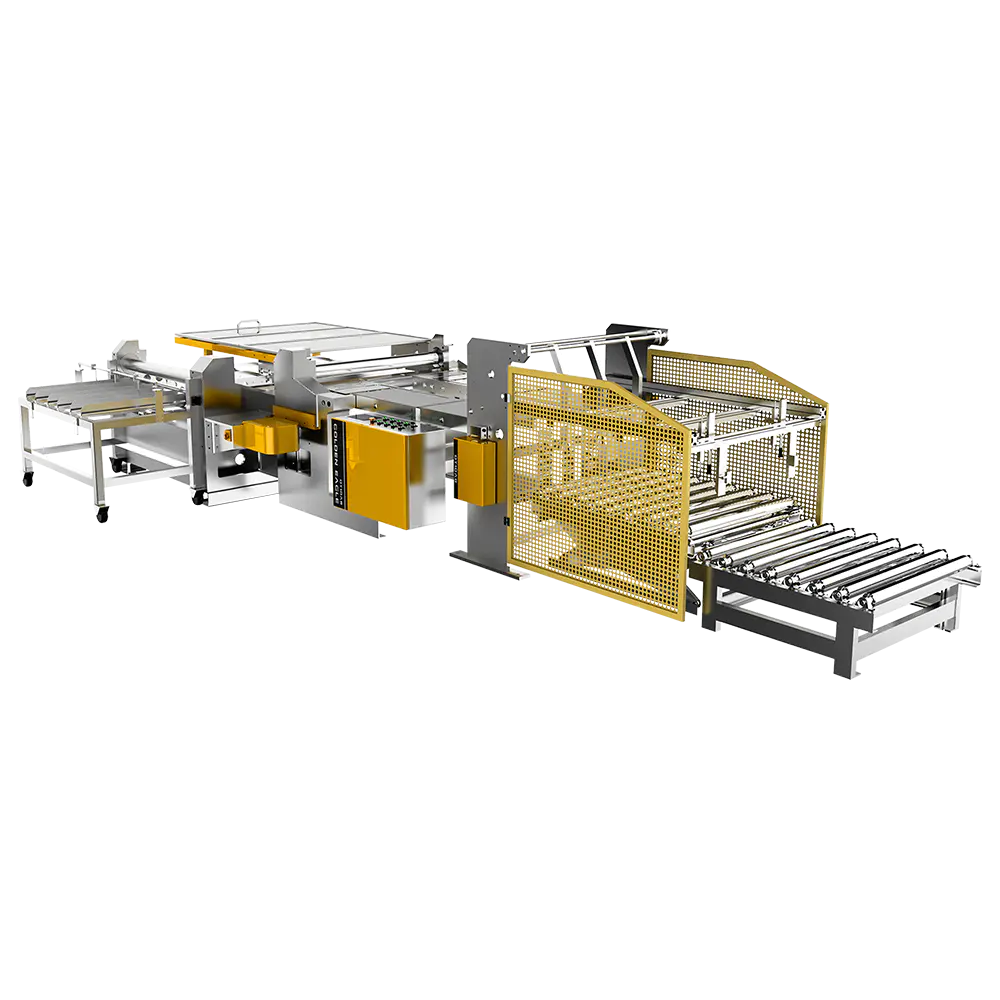
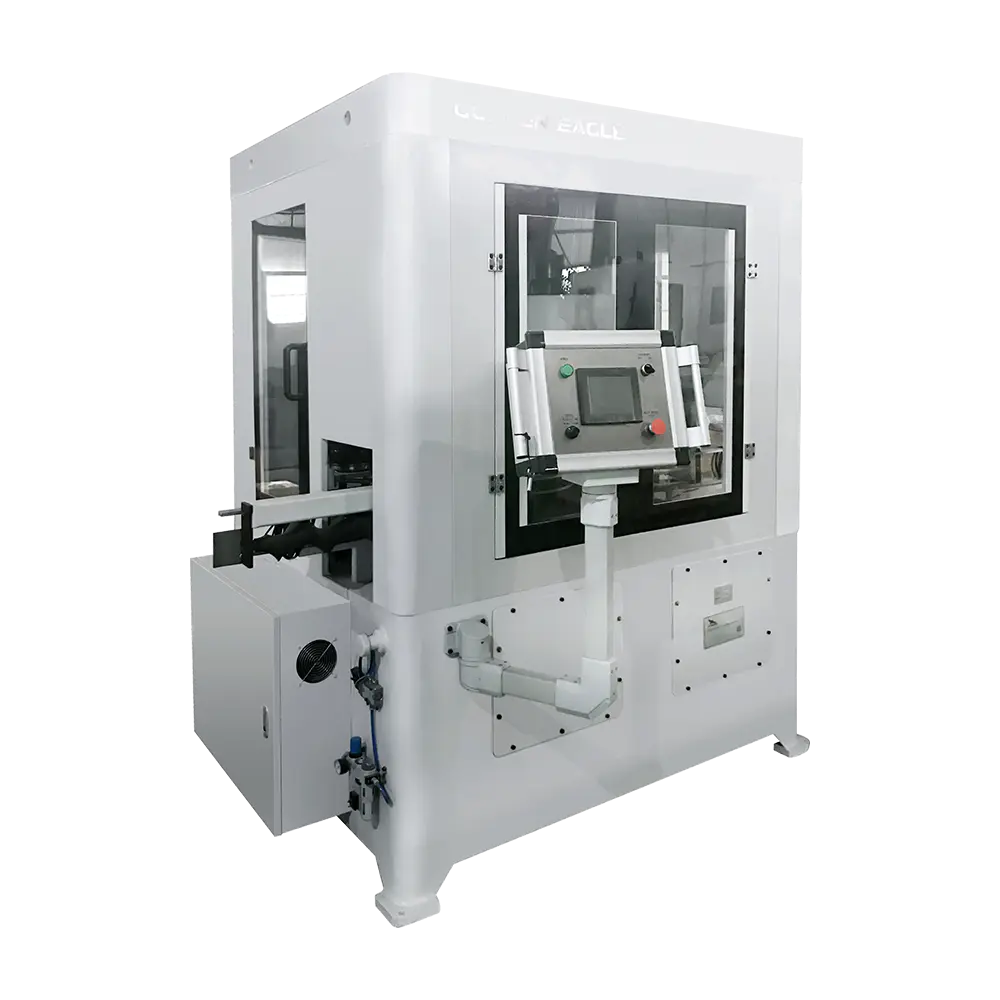
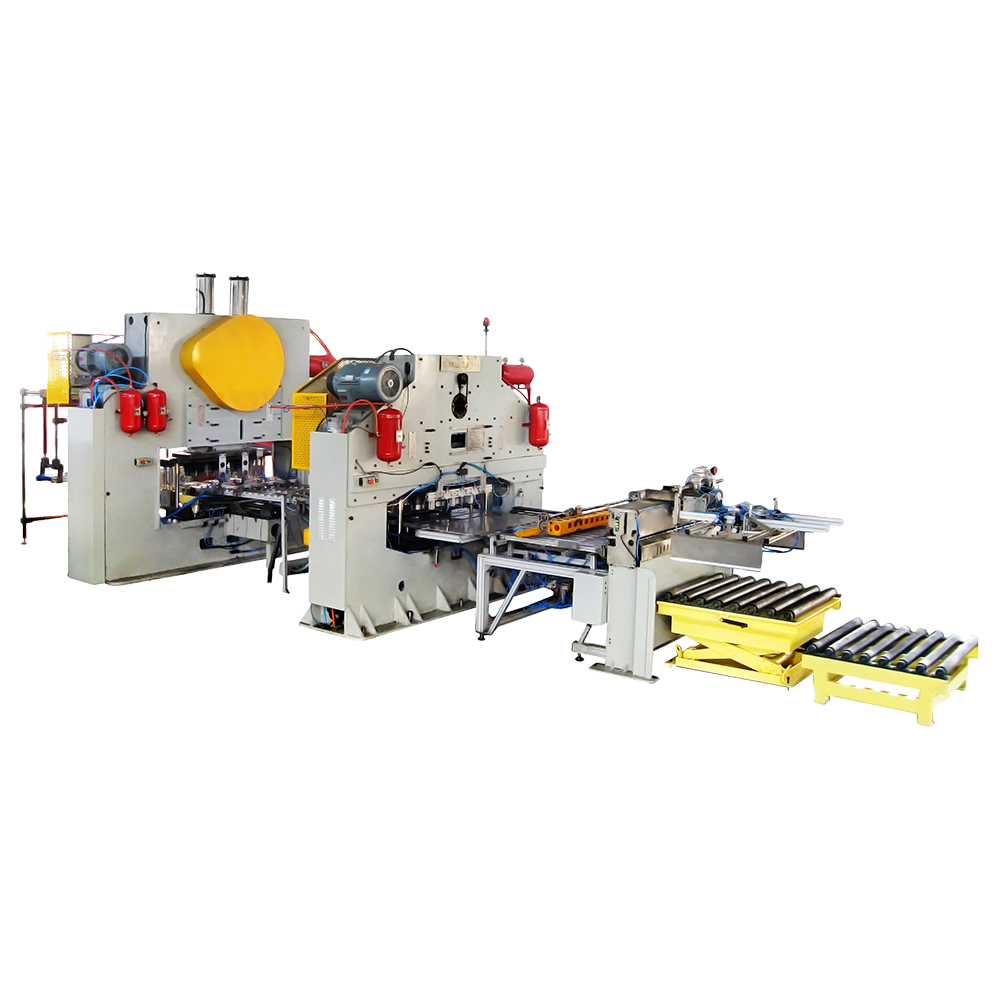
A kan lage maskin er ikke en enkelt enhet i de fleste metallemballasjeanlegg. En tredelt bokslinje er en sekvens av stasjoner som starter med kveilet eller metallplate og slutter med en lekkasjetestet, sømt boks klar for fylling. Kjerneflyten er som følger:
Hver stasjon har sine egne kvalitetsparametere. Sveiseren bestemmer sømstyrke og overlappingskonsistens; flangeren kontrollerer flensbredde og krølletilstand; sømmeren må ha en spesifikk sømklaring over hele omkretsen. En endring i en hvilken som helst oppstrømsstasjon forplanter seg nedstrøms, og det er grunnen til at integrerte maskiner vurderes som et komplett system i stedet for individuell stasjonshastighet.
Leverandører med lang produksjonshistorie, som Zhejiang Jinying Food Machinery, som har bygget mer enn 10 000 boks- og boksmaskiner siden 1978, leverer normalt hele sekvensen som matchede stasjoner. Det fjerner den tekniske risikoen ved å koble utstyr fra forskjellige produsenter med inkompatible overføringshøyder, timing og kontrollsignaler.
Kjøpere sammenligner vanligvis flere konfigurasjoner. Tabellen nedenfor oppsummerer hovedtypene og hvor hver enkelt passer.
| Konfigurasjon | Typisk applikasjon | Hovedfordel |
|---|---|---|
| Enkeltstasjonskombinator | Melkepulverbokser, korte produksjonsløp | Kompakt fotavtrykk og raskere formatendring |
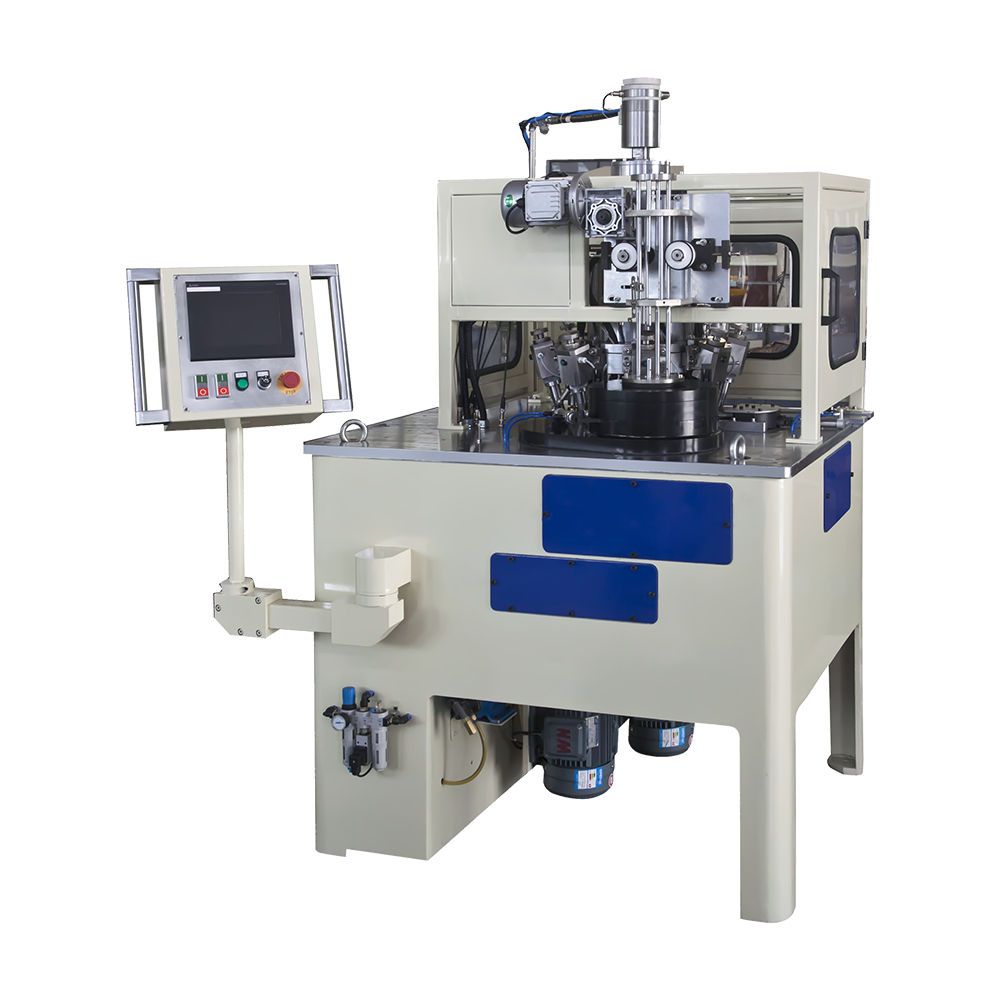
| Dobbeltstasjonskombinator | Melkepulverbokser med høyere produksjonsbehov | To formingsstasjoner balansert av ett overføringssystem |
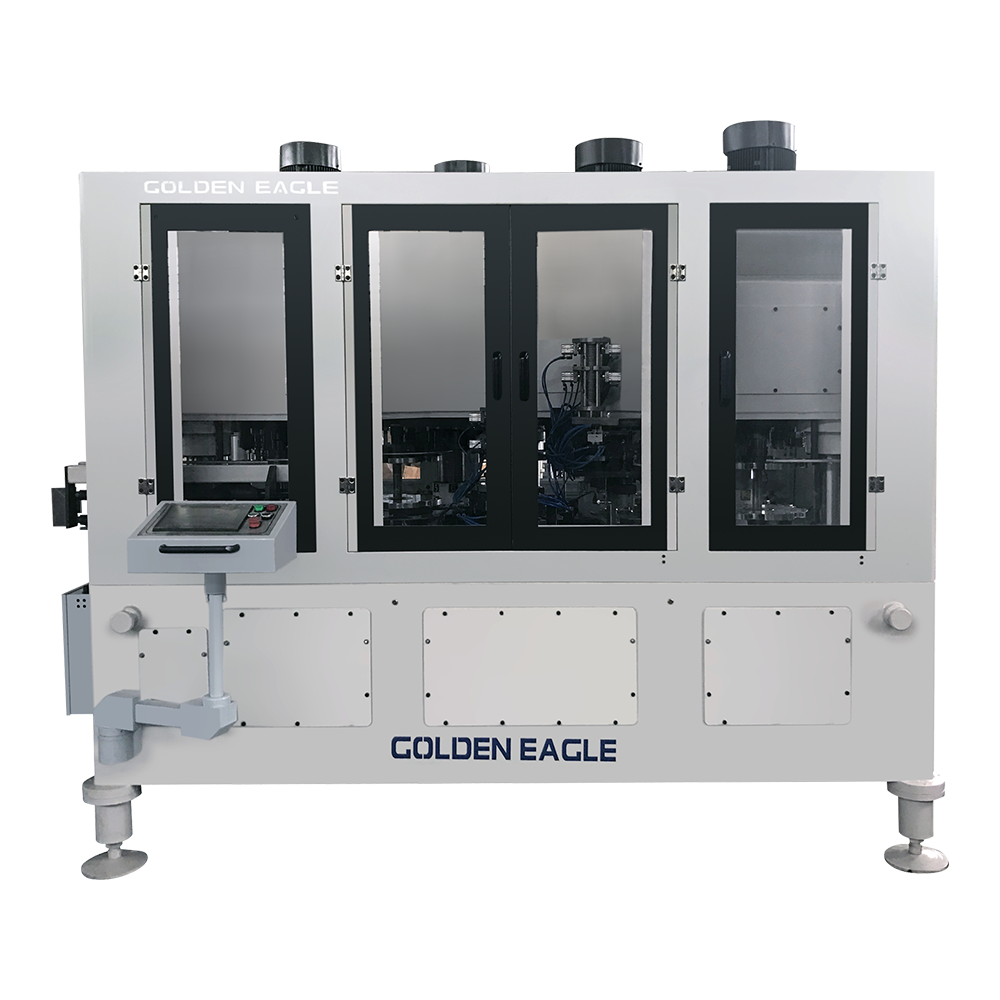
| Tre-stasjons kombinator | Mat- og drikkebokser, middels til høy ytelse | Høyere gjennomstrømning med stabil kroppsoverføring |
| Fire-stasjons kombinator | Mat- og drikkebokser, høyvolumslinjer | Maksimal integrert effekt fra én maskin |
| Frittstående kan kroppssveiser | Planter som produserer flere bokshøyder på en linje | Rask bytte av sveiseverktøy for forskjellige dimensjoner |
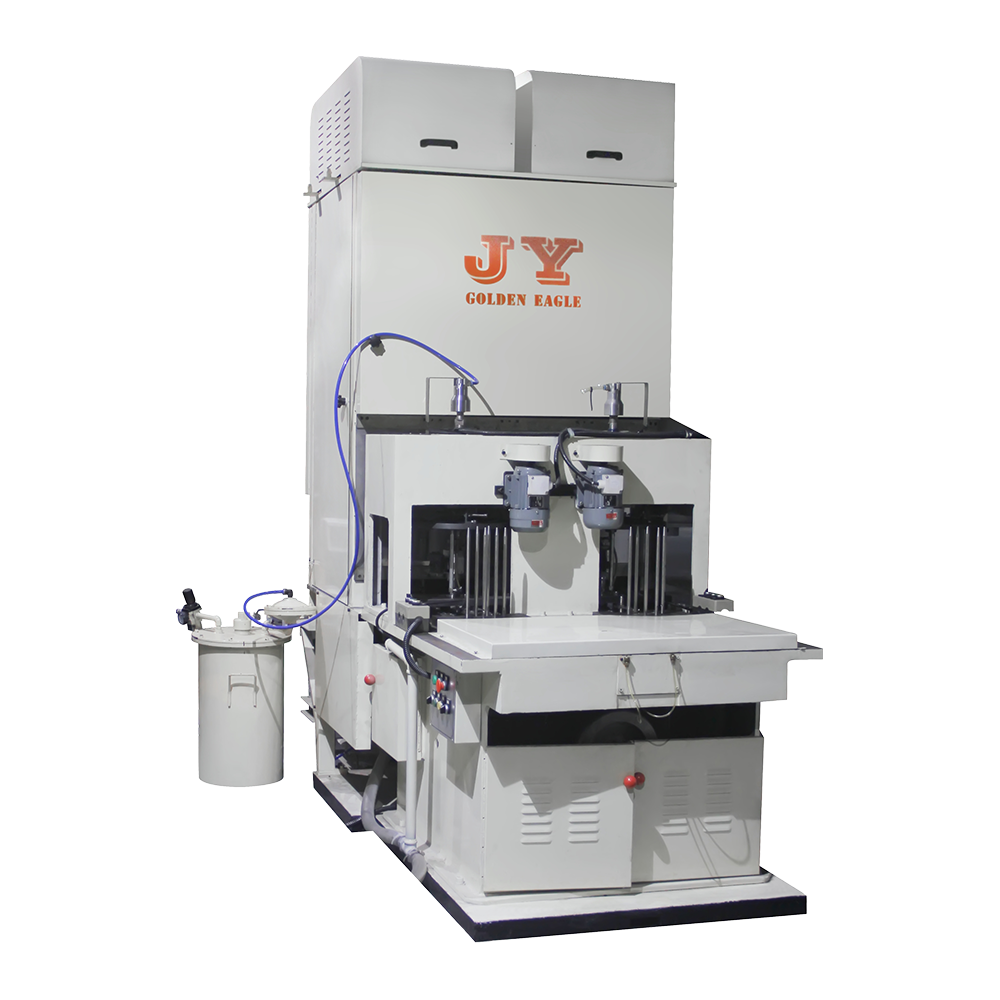
Endedekselproduksjon er like viktig. En egen endedeksellinje danner lokket, påfører tetningsmassen og tørker den. Hvis du produserer lettåpne ender, trenger du også en konverteringspresse og en etterreparasjonsbelegg- og tørkemaskin. Kjøpere som glemmer endedekselkapasiteten under planleggingen, opplever ofte at bokskroppslinjen går lenger enn deksellinjen, noe som skaper en flaskehals som er kostbar å fikse senere.
Nominell utgang er det mest synlige tallet i et tilbud, men det er ikke det viktigste. Bruk i stedet følgende kriterier, og be om en skriftlig verdi for hvert av dem.
Definer akseptable grenser for flensbredde, kroppsoverlapping, sømklaring og endekrøll før du sammenligner maskiner. Hvis kundene dine utfører nedrivningsinspeksjon med dobbel søm, må maskinen holde stramme toleranser over hele produksjonsskift, ikke bare under akseptprøven.
For planter som kjører flere boksdiametre eller høyder per uke, kan overgangstiden ha større betydning enn topphastigheten. Spør hvor lang tid det tar å bytte dysesett, sømvalser og overføringsskinner, og om vekslingssystemet er inkludert i leveringsomfanget.
Ulike bokskropper bruker forskjellige platetykkelser, temperament og beleggstyper. Bekreft at maskinens rangerte rekkevidde dekker både din nåværende metallspesifikasjon og den neste du måtte trenge.
Dyser, sømruller og sveiseruller slites ut. En billigere maskin med kortvarig verktøy kan slette prisfordelen på to år. Be om verktøyets levetid i antall slag eller bokser, og om kostnadene og ledetiden for hver reservedel.
Nominell hastighet forutsetter kontinuerlig materialtilførsel og umiddelbar fjerning av ferdige bokser. Hvis oppstrøms- eller nedstrømsutstyret ditt ikke kan levere det, vil faktisk gjennomstrømning være lavere. Leverandører kan beregne effektiv kapasitet fra ditt skiftmønster, fôringsmetode og pakkeopplegg.
For å forstå hvordan konfigurasjonsvalg påvirker potensiell produksjon, sammenligne den relative kapasitetsindeksen nedenfor. Tallene er normalisert til dobbeltstasjonskombineren som 100, så de viser proporsjoner i stedet for absolutte maskinspesifikasjoner.
Figur 1. Relativ kapasitetsindeks etter maskinkonfigurasjon, normalisert til dobbeltstasjon = 100.
Å velge en større konfigurasjon er bare økonomisk når du kan holde linjen matet med materiale og holde den bemannet for ytterligere skift. Hvis markedsetterspørselen vokser gradvis, kan en trestasjonskombinator med ledig overføringskapasitet være klokere enn en firestasjonsmodell som går på tomgang med 60 % utnyttelse det første året.
Kostnad per boks er den endelige beslutningsmetrikken. Den inkluderer flere komponenter:
En maskin med 4 % gjennomsnittlig skrap i stedet for 1,5 % vil koste langt mer over et tiår enn den opprinnelige prisforskjellen mellom leverandørene. Linjebalanse er en egen risiko. Hvis kroppssveiserens nominelle hastighet er høyere enn flensstasjonens hastighet, er overskuddskapasiteten ubrukelig med mindre du legger til buffere. Spør leverandøren om hastighetsvurderingen til hver funksjonell stasjon og sjekk om maskinen har integrert buffering eller elektronisk synkronisering mellom stasjonene.
Lang serviceerfaring på tvers av mange produkttyper er viktig her. En leverandør som har levert tusenvis av maskiner for mat-, drikke-, melkepulver-, aerosol- og kjemikaliebokslinjer kan gi råd om å balansere avveininger bedre enn en som tilbyr kun én enkelt maskintype.
Før du signerer en kjøpsavtale, kontroller følgende punkter med leverandøren:
Leverandører med en lang produksjonshistorie, som Zhejiang Jinying Food Machinery, som har laget boksmaskiner siden 1978 og sysselsetter mer enn 350 utdannet personell, opprettholder ofte et bredere lager av slitedeler for gamle og nye modeller. Det er en praktisk fordel når en uventet sømrullfeil stopper linjen.
Eksport til Europa, Asia, Afrika og Nord- og Sør-Amerika er et annet signal: Maskiner som opererer på tvers av forskjellige klimaer, metallleverandører og vedlikeholdskulturer indikerer robusthet i designet. Likevel er hver plante forskjellig. Send dine faktiske bokstegninger, metallspesifikasjoner og målhastighet til leverandøren før du ber om et tilbud, og be dem kommentere eventuell kompatibilitetsrisiko.
Relaterte produkter
Selskapet ble grunnlagt i 1978, og er et av de største kjente selskapene i kan-lage maskiner i inn- og utland.
Produktkategorier
Kontaktinformasjon
Zhongshatou Shenjiamen Zhoushan Zhejiang Kina
+86-580-3056646