
2026-09-17
En hermetikkprodusent ba oss nylig om å sitere en linje for 330 ml drikkebokser. Det første spørsmålet deres handlet ikke om pris. Det handlet om hastighet: bokser per minutt, pålitelighet med dobbeltskift og skraphastigheten å budsjettere med. Det er de riktige spørsmålene å begynne med.
Konklusjonen først: velg en boksfremstillingsmaskin etter boksstørrelse og -materiale, produksjon per skift, og sømmen og beleggskvaliteten fyllingslinjen din trenger. Automatiseringsnivå, verktøy og ettersalgsstøtte kommer etter disse tre. Denne artikkelen dekker maskintyper, formings- og sveiseprosessen, kostnadsdrivere og vedlikeholdsvaner som holder en bokslinje lønnsom.
En boksfremstillingsmaskin gjør belagt stålplate, vanligvis blikk, til ferdige metallbeholdere. De fleste mat- og drikkevareanlegg bruker tredelte linjer: maskinen skjærer et flatt emne, bøyer det til en sylinder, sveiser sidesømmen, påfører en beskyttende stripe over sveisen, og flenser deretter kroppen slik at en sømstasjon kan rulle på bunnenden og lokket. Todelte linjer, som trekker en kopp fra en enkelt plate, passer til enkelte drikke- og aerosolformater, men tredelt produksjon dominerer fortsatt hermetikk, melkepulver og kjemiske produkter fordi den tilpasser seg lettere til korte løp og hyppige størrelsesendringer.
En komplett linje dekker fire stadier:
Produsenter kombinerer flere operasjoner i ett trykk, og det er grunnen til at maskinene navngis etter antall stasjoner. En enkeltstasjons-, tostasjons-, trestasjons- eller firestasjonskombinator utfører så mange operasjoner i en syklus, og stasjonsantallet påvirker direkte produksjon per minutt og gulvplass.
Boksefremstillingsmaskiner er gruppert etter beholderen de produserer og etter hvor mange formingsstasjoner en presse inneholder. Velg maskinfamilien først; verifiser hastighet og verktøy innenfor det familiesekundet.
Disse produserer runde blikkbokser for frukt, grønnsaker, sjømat, kjøtt og brus. En kombinator med tre stasjoner bretter, flenser og danner kroppen i én sekvens; en fire-stasjons kombinator legger til halsing, noe som reduserer toppdiameteren slik at et mindre, billigere lokk kan brukes. Innhaling sparer lokkmateriale, men legger til verktøykompleksitet, så valget mellom tre og fire stasjoner er en kostnad-mot-fleksibilitetsbeslutning.
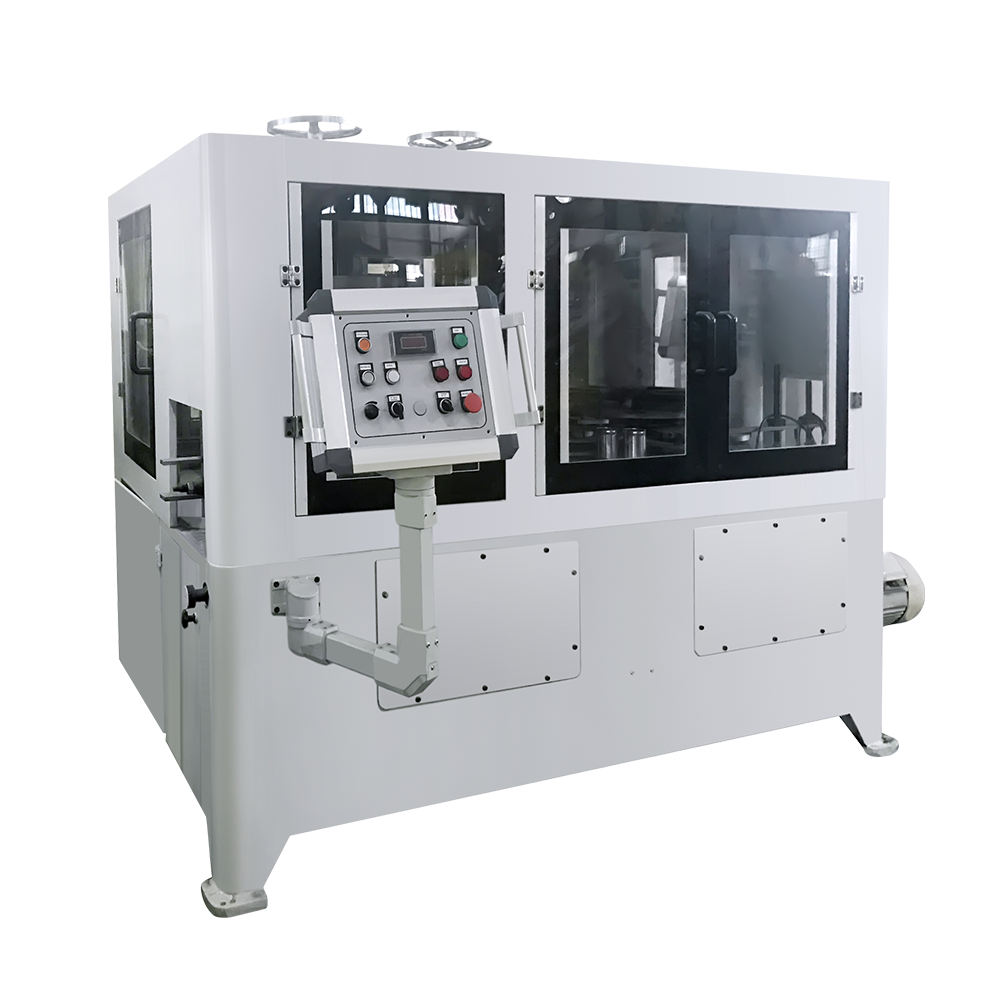 Høyytelses maskin til å lage perlebokser med flenser Denne automatiske 8-hodes kombimaskinen håndterer innsnevring, flensing og perler for matbokser i størrelse D52-99 mm, ideell når smale størrelsesområder gjør omskiftninger sjeldne og sømintegritet er kritisk. Se produkt →
Melkepulverbokser er beholdere med stor diameter som vanligvis spyles med nitrogen for å bevare friskheten. Sømmer må holde gass, og kroppsdimensjoner må holde seg stabile over lange løp. Enkeltstasjons- og dobbeltstasjonskombinatorer dominerer dette segmentet fordi boksstørrelsesområdene er smale og vekslinger er sjeldne.
Aerosolbokser opererer under internt trykk, så veggtykkelseskonsistens og sveisekvalitet er avgjørende. En aerosollinje kobler normalt en kroppssveiser med et stempel som danner kjeglen eller kuppeltoppen. Formingskraften for kjeglen er høyere enn for en flat ende, og sprengningstesting blir en del av normal produksjonskontroll.
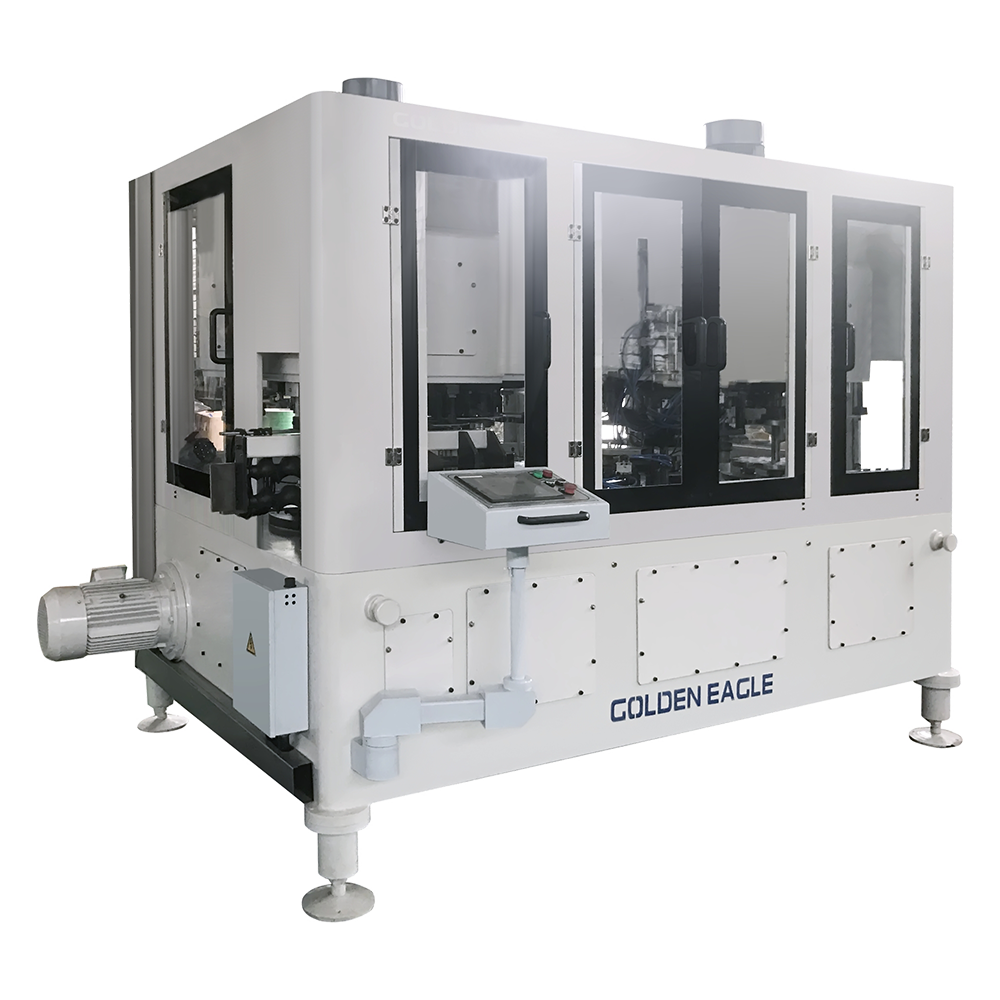 Høyhastighets Aerosol Can Produksjonslinje med Forming Punch Denne automatiske linjen kombinerer halsing, flensing, perler og sømmer for aerosolbokser med høyder opptil 320 mm, med en CNC-kontrollert stans for høykrafts kjegleforming. Se produkt →
Kjemiske bokser inneholder maling, smøremidler, tynnere og landbrukskjemikalier, ofte i tykkere blikk. De trenger tyngre formingskapasitet og sveiseinnstillinger tilpasset tykkere ark, fordi kjemisk innhold er mer etsende enn de fleste matvarer.
Ender og lokk er de mest krevende produktene å lage. En endedeksellinje stempler skjell, og en EOE-konverteringspresse danner rillelinjen, nagler tappen og preger ringen. Liten slitasje viser seg raskt som dårlig åpningsytelse. Produsenter som lager egne lokk unngår en vanlig forsyningsflaskehals, fordi ledetidene for lokk ofte er lengre enn for bokskropper.
| Maskinfamilie | Kan formater produsert | Typisk design | Vanlige sluttbrukere |
|---|---|---|---|
| Kombinere for mat og drikke | Runde tredelte bokser | Tre- eller firestasjonskombinator | Hermetikkfabrikker, drikkefyllere |
| Melkepulverblandinger | Store runde gasstette bokser | Enkelt- eller dobbeltstasjonskombinator | Pakkere med melkeprodukter og morsmelkerstatning |
| Aerosol linjer | Trykkklassifiserte spraybokser | Kroppssveiser pluss kjegle- og kuppelpresse | Personlig pleie, husholdning, tekniske aerosoler |
| Kjemiske bokslinjer | Tunge runde bokser | Forsterket presse og høystrømssveiser | Maling, smøremidler, landbrukskjemikalier |
| Endedeksel og EOE-linjer | Skjell og lettåpnede ender | Sluttpress pluss konverteringspress | Kan planter, matprodusenter kjører egne lokk |
En tredelt linje følger en fast sekvens. Å forstå det gjør sitater enklere å sammenligne og vedlikehold enklere å planlegge. Sekvensen gjelder de fleste mat-, drikke-, melkepulver- og kjemikalier.
I kombineringsmaskiner skjer flere av disse trinnene i ett trykk, så en kombineringslinje bruker mindre plass og trenger færre operatører enn separate enbruksmaskiner. Avveiningen er mer kompleks verktøy: én feil i en stasjon stopper hele kombinatoren.
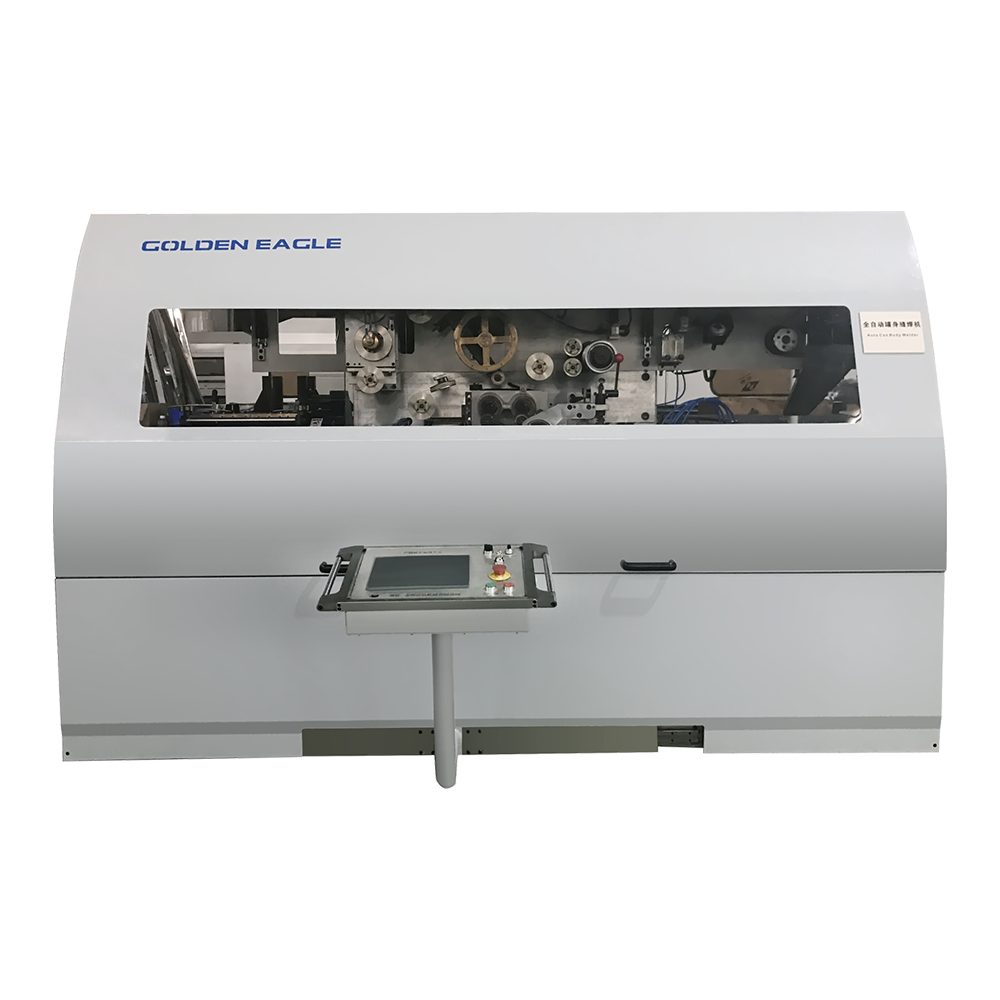 500 cpm GT10C-500 Automatisk bokssveisermaskin Automatisk bokssveiser tinnbokssveisemaskin høyhastighets Se produkt →
Når maskinfamilien er valgt, evaluer fem filtre. De betyr mer enn merkevarens omdømme og kan verifiseres før du signerer en bestilling.
For trinn-for-trinn valg, følg vår veiledning for hvordan du velger riktig boksmaskin før du ber om tilbud.
Maskinprisen er kun en del av investeringen. Et komplett oppsett inkluderer kombineringsmaskinen eller separate presser, kroppssveiseren, sidestripebelegg og -tørking, endedeksellinjen eller EOE-linjen, endringsverktøy for hver boksstørrelse, installasjon, opplæring og et første lager av slitedeler. Sammenlign hele rekkevidden, ikke prisen på overskriften.
Fire faktorer påvirker kostnadene mest:
Den nyttige sammenligningen er kostnad per million produserte bokser, ikke kostnad per maskin. En litt dyrere linje med lavere skrot og kortere omstillinger betaler seg vanligvis tilbake innen to år.
En boksfremstillingsmaskin er en mekanisk presse med sveisestrøm og beleggskjemi på toppen. De fleste uplanlagte stopp kommer fra de samme få stedene: slitte sømruller, skitne knivblader, feiljusterte sveiseelektroder og manglende smøring. En enkel tidsplan forhindrer de fleste av dem.
Registrer skrottellinger per skift; en økende skrothastighet er vanligvis det første tegn på verktøyslitasje. Vår vedlikeholdsnotater for boksfremstillingsmaskiner beskriv disse kontrollene mer detaljert.
Start prosjektet med en énsides spesifikasjon: boksdimensjoner, arktykkelse og belegg, målbokser per skift, lokkformat og listen over planlagte størrelsesendringer. Match den til maskinfamiliene ovenfor, og bekreft deretter produksjon, skraphastighet og verktøystøtte med leverandøren før signering. En linje valgt på denne måten vil holde navneskilthastigheten, opprettholde sømkvaliteten og levere en forutsigbar kostnad per boks i mange år.
Relaterte produkter
Selskapet ble grunnlagt i 1978, og er et av de største kjente selskapene i kan-lage maskiner i inn- og utland.
Produktkategorier
Kontaktinformasjon
Zhongshatou Shenjiamen Zhoushan Zhejiang Kina
+86-580-3056646


