2026-10-15
En produksjonsleder bestiller en blikkboks som lager maskin som forventer å kjøre 500 bokser per minutt. Sveiseren ankommer, består fabrikktesten, og sitter deretter inaktiv i to uker fordi sømmeren ikke kan matche hastigheten, skjæremaskinen produserer grader, og verktøyet for en planlagt 2026-boksstørrelse ble aldri oppgitt. Maskinen i seg selv er sjelden flaskehalsen. Linjebalansen, verktøypakken og materialtoleransen avgjør vanligvis om en blikkboks gjør at maskinen betaler seg selv på ett eller tre år.
Denne artikkelen forklarer hva en boksproduksjonsmaskin faktisk inkluderer, hvordan kjerneprosessen flyter fra spiral til ferdig boks, og hvilke utvalgskriterier som betyr mest for mat-, drikke-, aerosol- og kjemikalieboksproduksjon.
En blikkboksmaskin er ikke en enkelt enhet. Det er et koordinert sett med utstyr som gjør tinnbelagt stålspiral til en trykt, sveiset, belagt og sømboks. For tredelte bokser inkluderer linjen vanligvis en decoiler, en dupleksskjærer, en kroppssveiser, en sidesømbelegg- og tørkeenhet, en kombinator eller flanger, en sømmer og inspeksjonsstasjoner. For todelte bokser endres prosessen til koppforming, tegning, veggstryking, trimming og halsing, men det samme prinsippet gjelder: hver stasjon må passere bokser med en kompatibel hastighet.
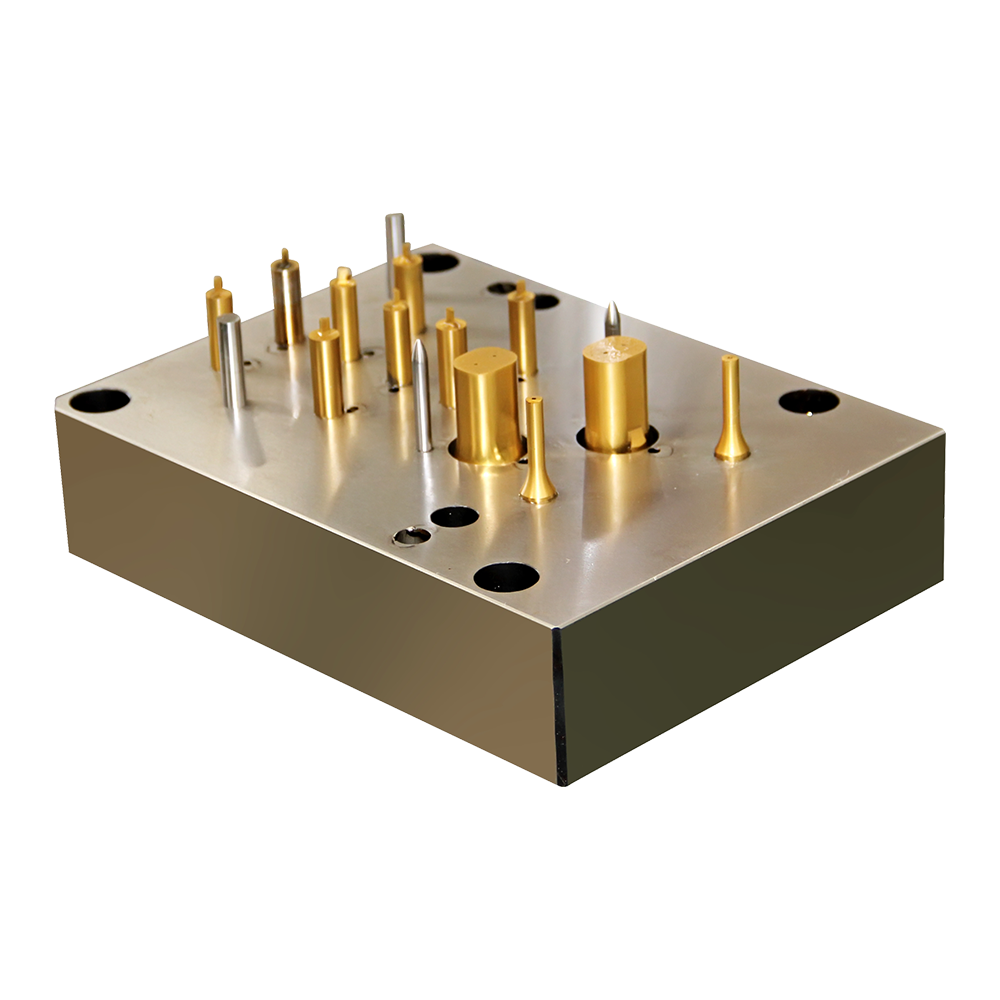
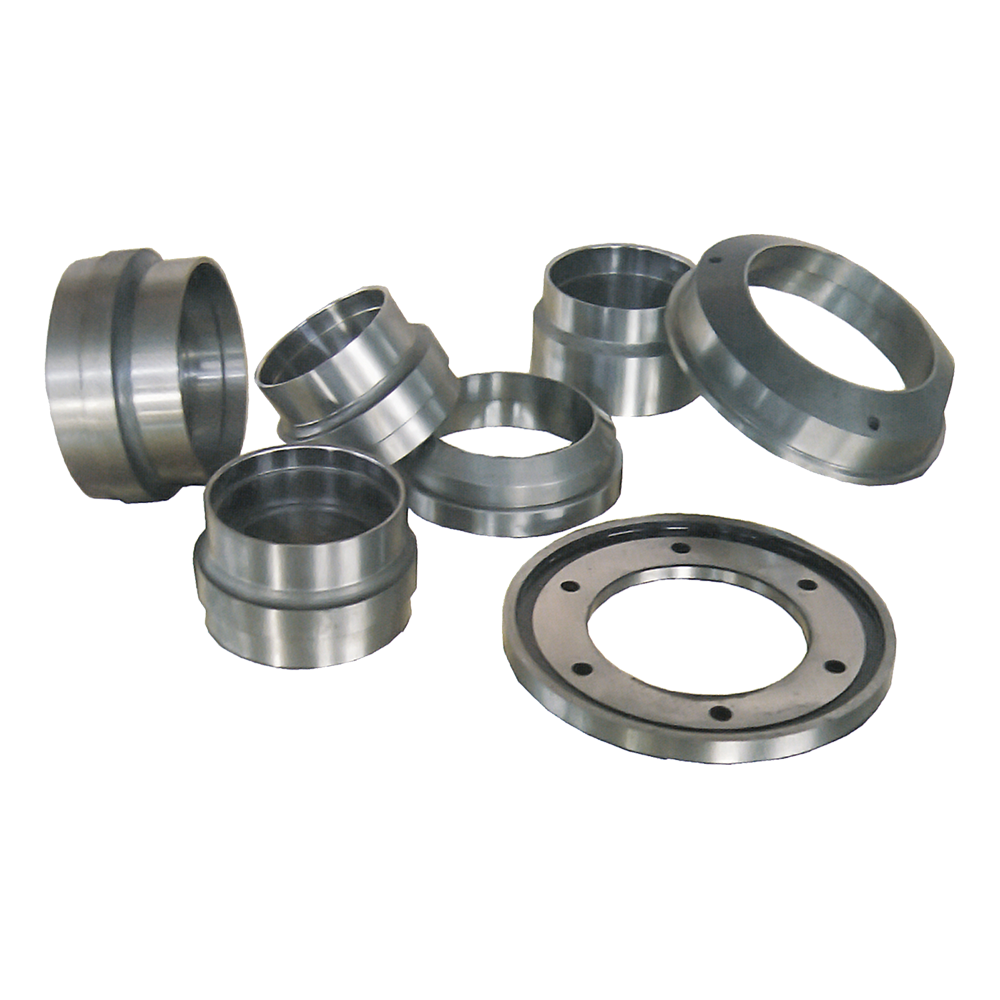
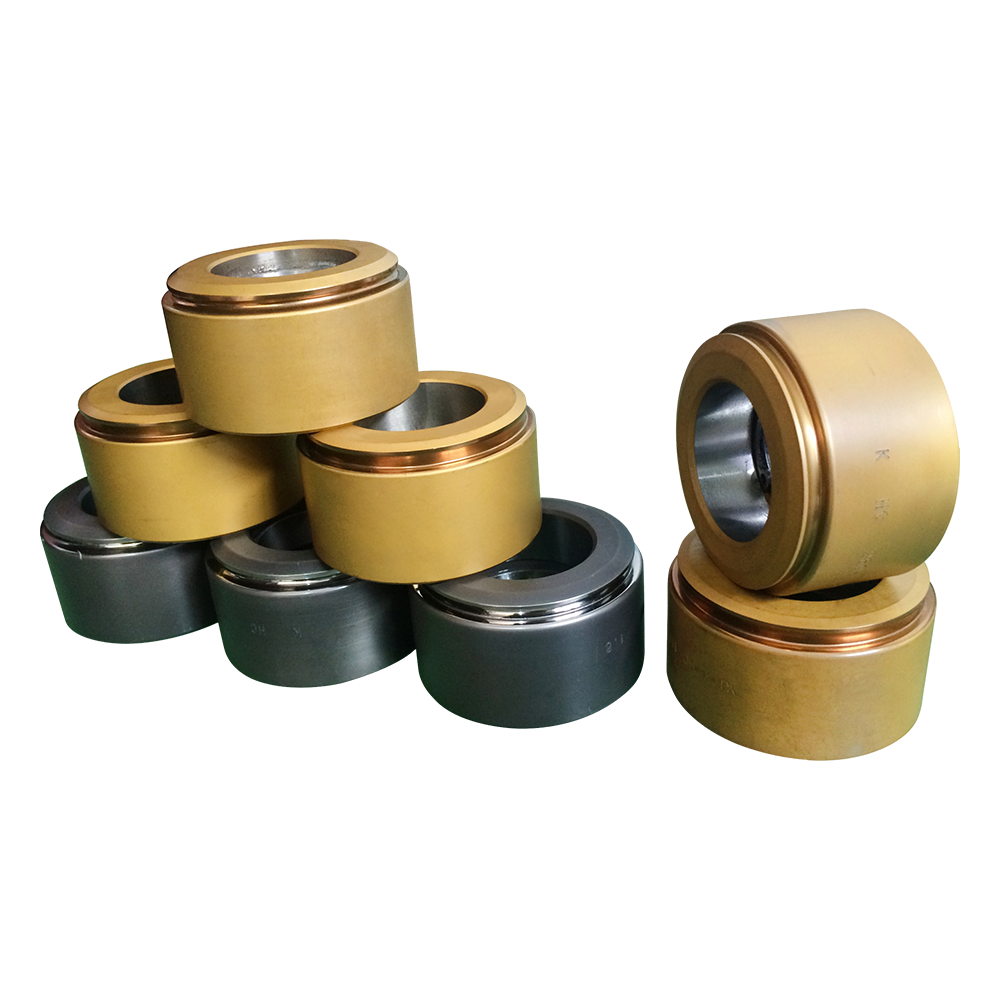
Begrepet dekker også verktøy og støpeformer. En konverteringspresskanalform, en CNC-presseform eller en sømvalse avgjør om den ferdige boksen oppfyller dimensjonstoleranse. Kjøpere som behandler verktøy som tilbehør oppdager ofte at reserveformer koster mer enn det opprinnelige budsjetterte beløpet.
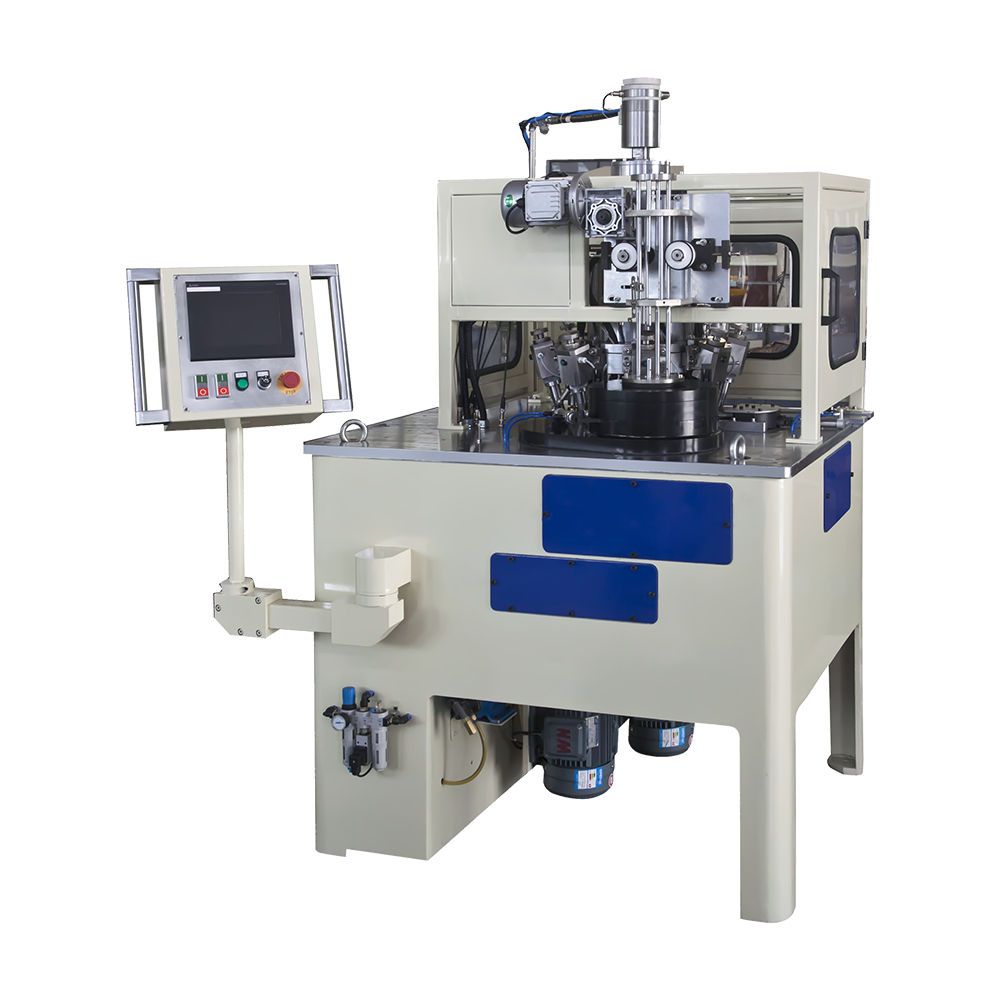
 Fire-stasjons kan lage maskin for halsing flensing beading søm Produktsiden viser GT3B-seriens modeller for produksjon av mat- og drikkebokser, som dekker halsing, flensing, perler og sømmer med OEM/ODM-alternativer. Se produkt →
Sekvensen nedenfor er typisk for en tredelt blikkbokslinje. Hastighetsområder er generelle bransjereferanser, ikke garantier, fordi faktisk produksjon avhenger av boksdiameter, materialtykkelse og den svakeste stasjonen i linjen.
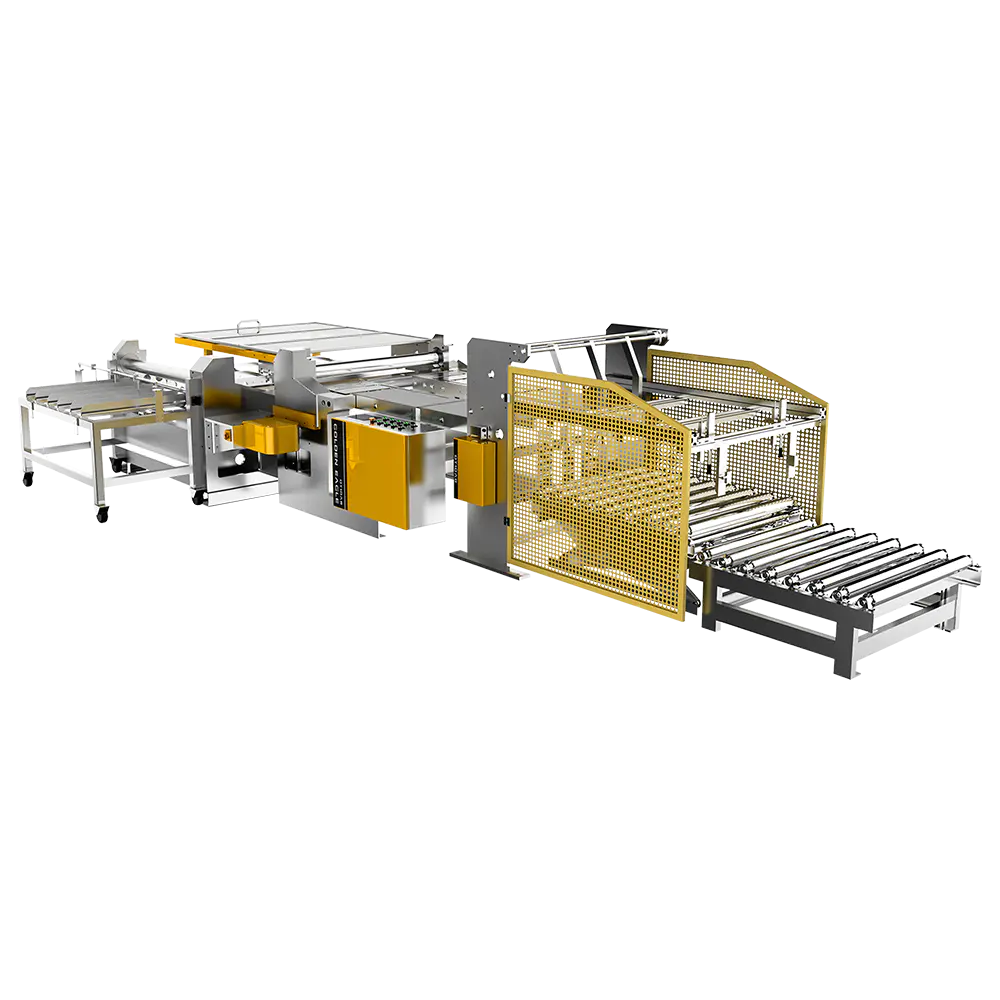
Det første praktiske trinnet er skjæring. En dupleksskjærer kutter brede blikkspoler til kroppsemner med ønsket bredde. Grader eller camber her forårsaker sveisefeil nedstrøms. Kroppssveiseren føyer deretter sammen emnet til en sylinder. For matbokser mottar den sveisede sømmen et sidesømbelegg og tørkepass for å beskytte det eksponerte jernet mot korrosjon. Etter det flyttes bokskroppen til en kombiner eller flanger, hvor endene er klargjort for søm. Sømmeren ruller enden inn på kroppen for å danne en lufttett skjøt.
Todelte drikkebokser hopper over sveisetrinnet. I stedet danner en koppingspresse en grunn kopp, og en kroppsmaker strekker koppen til en sømløs boks. Denne ruten passer høyvolum drikkevareproduksjon, men den krever annet verktøy og et større kapitalbudsjett.
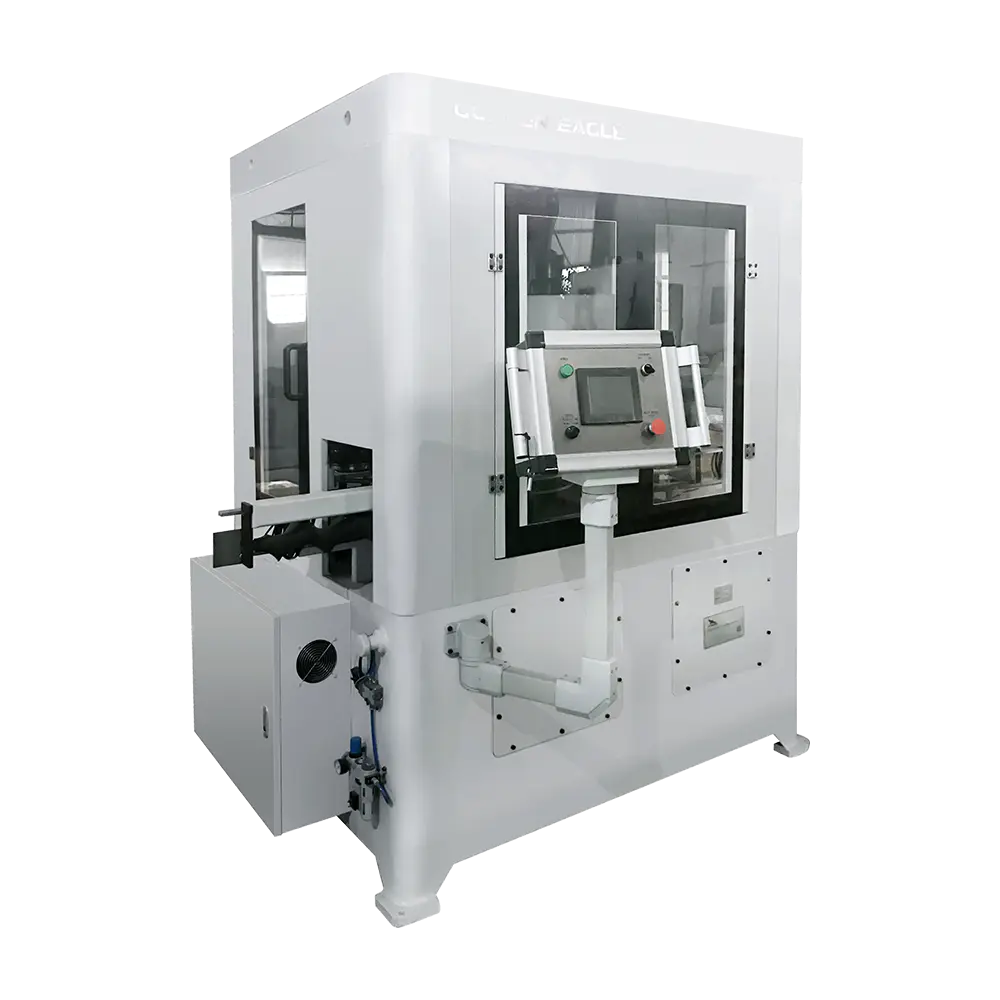
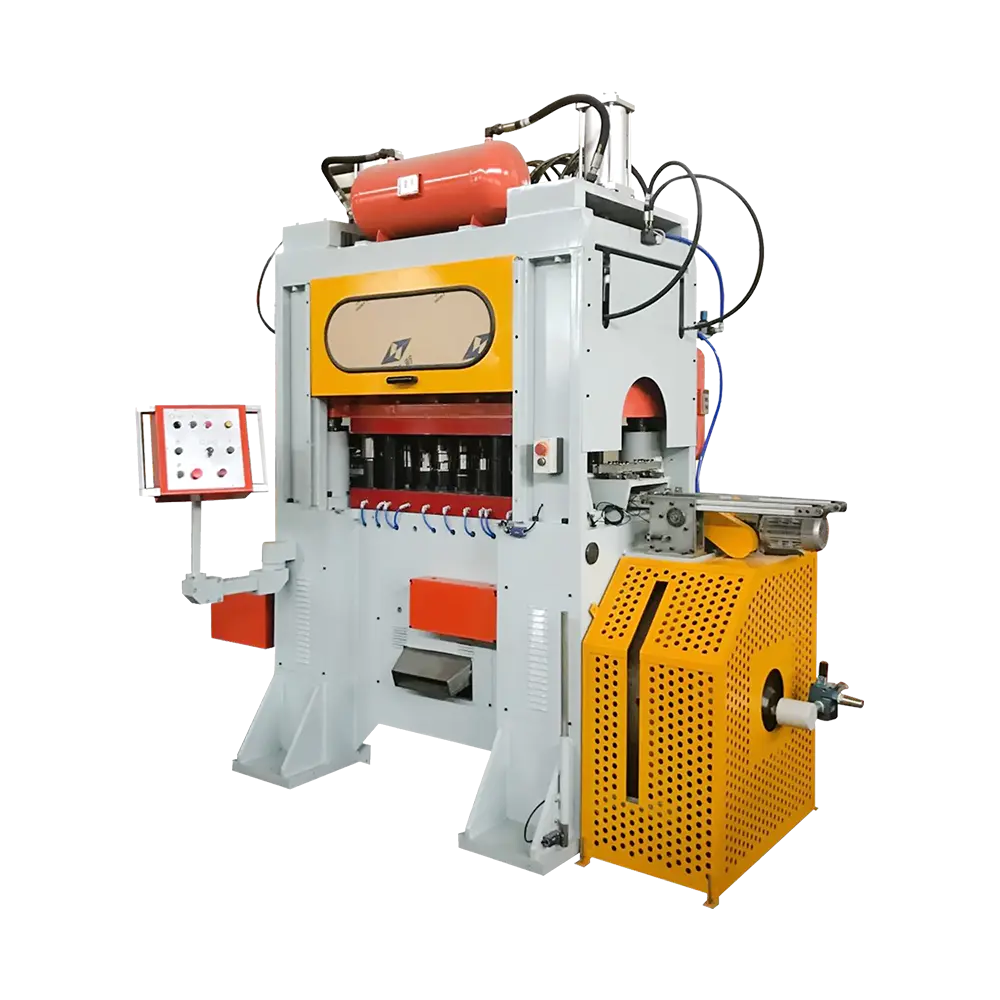
 GT10C-500 Automatisk Høyhastighets Can Body Seam Welder For produksjon av bokskropper er denne automatiske sømsveiseren oppført på 500 cpm med boksstørrelsesområder for mat, drikke og aerosolapplikasjoner. Se produkt →
Start med boksen, ikke maskinen. En linje spesifisert for en 2026-boksstørrelse kan ikke håndtere en 2028-kampanjeform uten nytt verktøy. Følgende kriterier forhindrer de mest kostbare mismatchene.
For en dypere sjekkliste, se denne veiledningen på hvordan velge riktig boksmaskin .
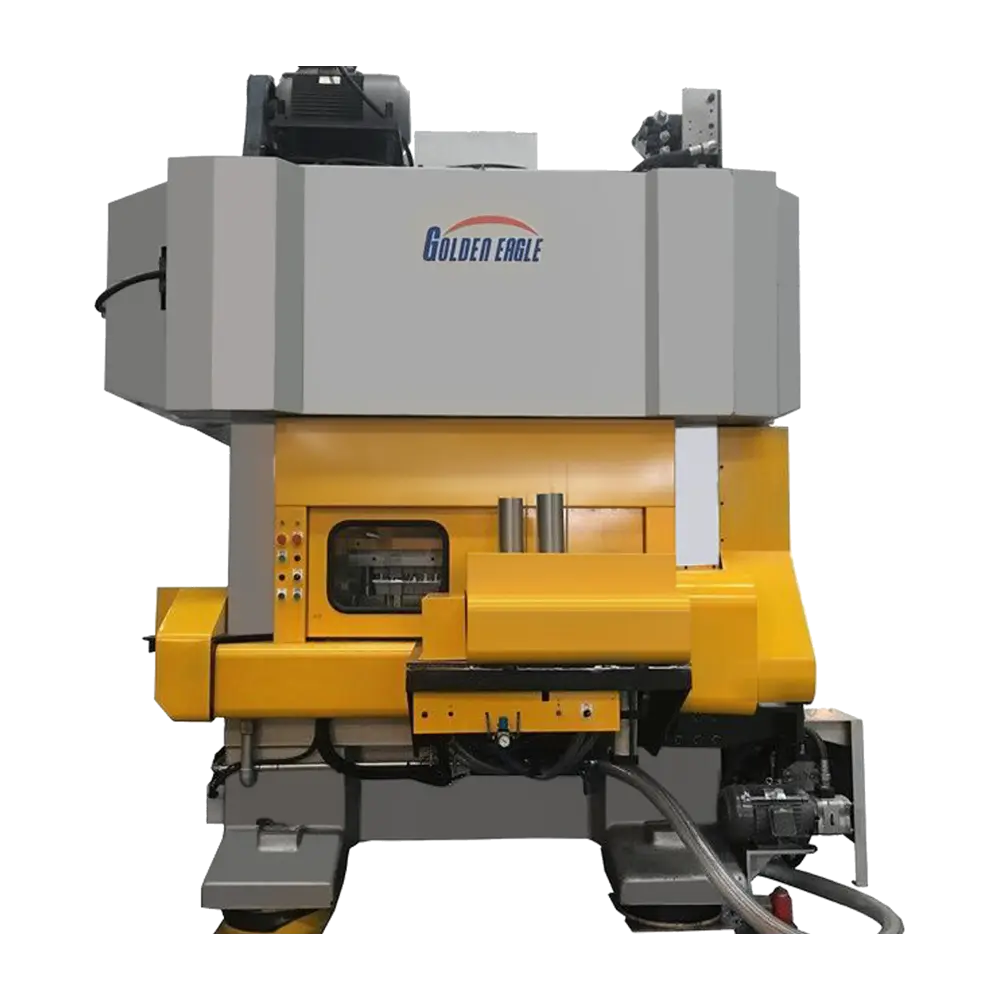
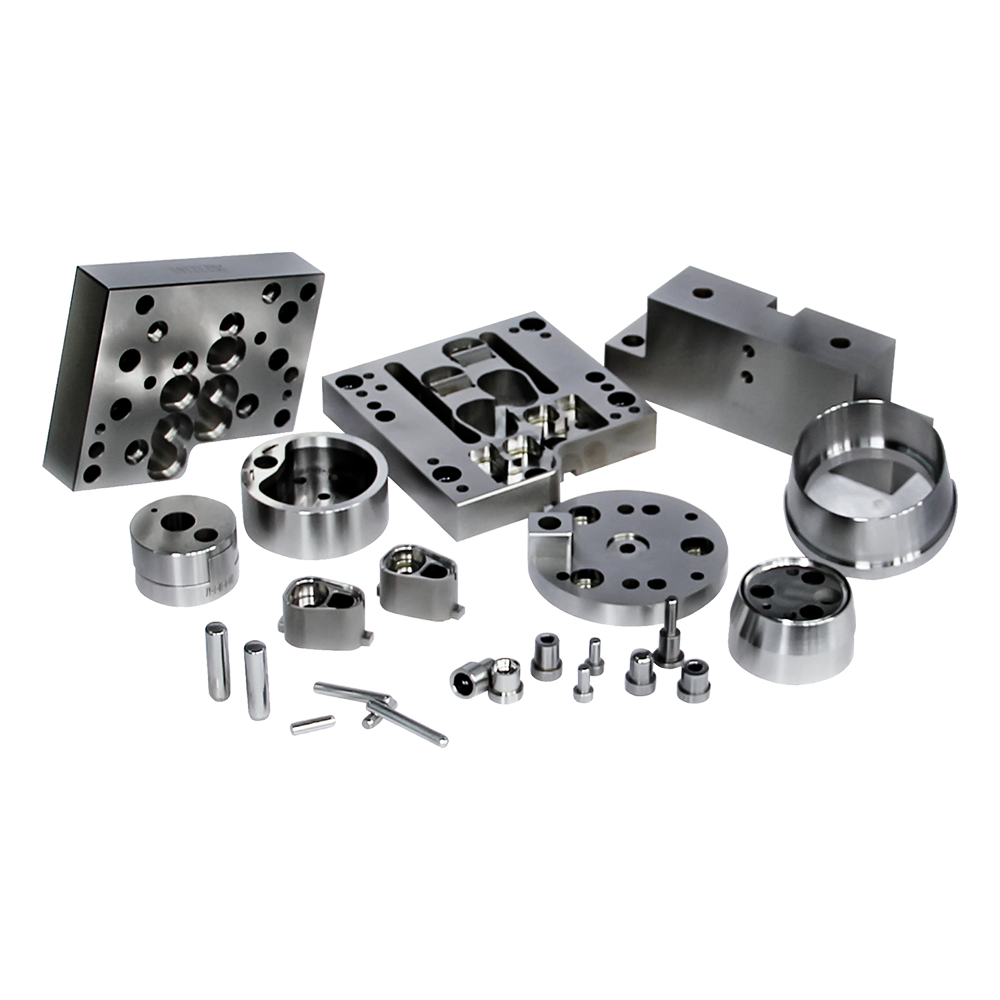
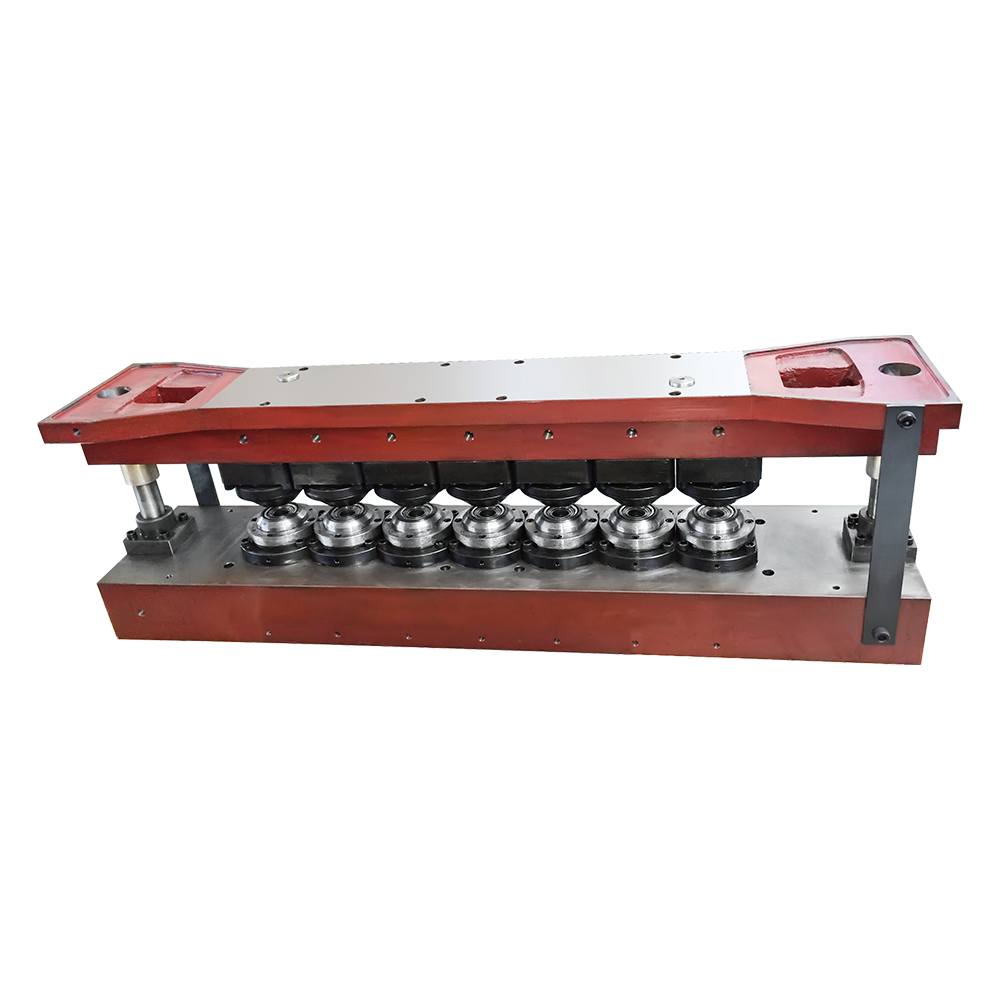 Konverteringspresse CNC-pressepresse for boksfremstillingsverktøy Oppført som et støpeelement med OEM/ODM-tilgjengelighet, sitter denne CNC-presseformen ved siden av konverteringspressesømvalse og kanalformverktøy. Se produkt →
Blikkboksmaskiner betjener flere boksfamilier. Tabellen nedenfor sammenligner hovedrutene og utstyret som endres mellom dem.
| Kan skrive | Typisk materiale | Nøkkelutstyr | Vanlige næringer |
|---|---|---|---|
| Tredelt boks | Blikk, ECCS | Dupleksskjærer, body welder, side-seam coater, combiner, seamer | Mat, kjemikalie, aerosol |
| Todelt boks | Aluminium, blikk | Cuppingpresse, bodymaker, trimmer, halsemaskin | Drikke, øl, brus |
| Aerosolboks | Blikk | Kjegle/kuppelpresse, toppdekselstanse, sømmer, lekkasjetester | Personlig pleie, husholdning, industri |
| Melkepulverboks | Blikk | Enkel eller to-stasjons kombinator, sømmer, fôrmaskin | Meieriprodukter, morsmelkerstatning |
Aerosolbokser legger til et trykkkrav. Kjeglen og kuppelen må formes til nøyaktige dimensjoner, og sømmeren må skape en lekkasjetett skjøt. For melkepulverbokser påvirker det indre fôret og påføringen av blandingen holdbarheten. Hvis produktmiksen din inneholder mer enn én kantype, spør leverandøren om samme linje kan bytte mellom dem eller om en dedikert linje er mer økonomisk.
To identiske blikkboksmaskiner kan ha svært forskjellig oppetid. Forskjellen kommer vanligvis fra vedlikeholdsdisiplin, operatøropplæring og hvordan reservedeler lagerføres. Reaktivt vedlikehold føles billigere inntil en sømvalse svikter under en toppbestilling.
Figurene ovenfor er illustrative områder basert på felles bransjeerfaring. De nøyaktige tallene avhenger av linjehastighet, skift og materiale. Likevel holder mønsteret seg: Planlagt inspeksjon av sveiseelektroder, sømvalser og skjæreblad reduserer ikke-planlagte stopp. En enkel daglig sjekk av smøremiddelnivåer og lufttrykk kan forhindre en fullstendig forskyvning av tapt ytelse.
Operatøropplæring er like viktig. En sveiser satt 5 prosent for høyt kan produsere sprut, mens en søm med feil rulletrykk skaper lekkasjer. Leverandører som tilbyr opplæring på stedet og videodokumentasjon forkorter læringskurven.
Før du signerer en kjøpsordre, be om en fabrikkgodkjenningstest ved å bruke ditt faktiske blikkmateriale og boksdimensjoner. En maskin som passerer med leverandørens prøve kan oppføre seg annerledes med spolen din. Bekreft leveringsomfanget: Inkluderer prisen verktøy, installasjon, igangkjøring og opplæring? Er reservedeler oppført med ledetider?
Se også gjennom de elektriske og sikkerhetsstandardene for din region. En maskin bygget for én spenning eller beskyttelsesstandard kan kreve modifikasjon før den kan fungere lovlig. Til slutt, be om en liste over referanseinstallasjoner som kjører lignende bokstyper. En kort samtale med en eksisterende bruker kan avsløre mer enn en brosjyre.
En maskin for produksjon av blikkbokser er en langsiktig ressurs. Det beste valget er ikke alltid det raskeste eller minst kostbare. Det er linjen som matcher boksporteføljen din, materialet ditt og vedlikeholdsevnen din, med en leverandør som kan støtte den i det neste tiåret.
Relaterte produkter
Selskapet ble grunnlagt i 1978, og er et av de største kjente selskapene i kan-lage maskiner i inn- og utland.
Produktkategorier
Kontaktinformasjon
Zhongshatou Shenjiamen Zhoushan Zhejiang Kina
+86-580-3056646