2026-10-08
En 0,02 mm forskjell i sømvalsetrykk kan gjøre en 500 cpm tinnbokslinje til en lekkasjerate på 3 prosent. Det er realiteten bak uttrykket blikkboksmaskin: det er ikke en enkelt enhet, men en kjede av formings-, sveise-, belegnings-, hals- og sømstasjoner som må holde toleranser sammen. Den praktiske konklusjonen er enkel. Før du sammenligner prisen, sammenlign maskinens rangerte boksdiameterområde, blikktykkelsesvindu, sømkvalitetskontroll og byttemetode mot din faktiske produktmiks.
Denne artikkelen forklarer hva hvert trinn gjør, hvilken maskinkonfigurasjon som samsvarer med hvilket utgangsmål, og hvor kjøpere oftest taper penger etter installasjon.
En boksfremstillingsmaskin dekker en sekvens av operasjoner som begynner med en flat blikkspole og slutter med en forseglet, testet boks. Hvert trinn legger til en toleranse som neste trinn må absorbere. Hvis kroppsdiameteren driver med 0,05 mm, kan sømstasjonen fortsatt lukke sømmen, men overlappingen blir ujevn og lekkasjerisikoen øker.
Maskinens nominelle hastighet er bare nyttig hvis oppstrøms- og nedstrømsutstyret kan matche det. En 300 cpm sveiser som mater en 150 cpm sømmer vil skape et bufferproblem, ikke en produksjonsgevinst.
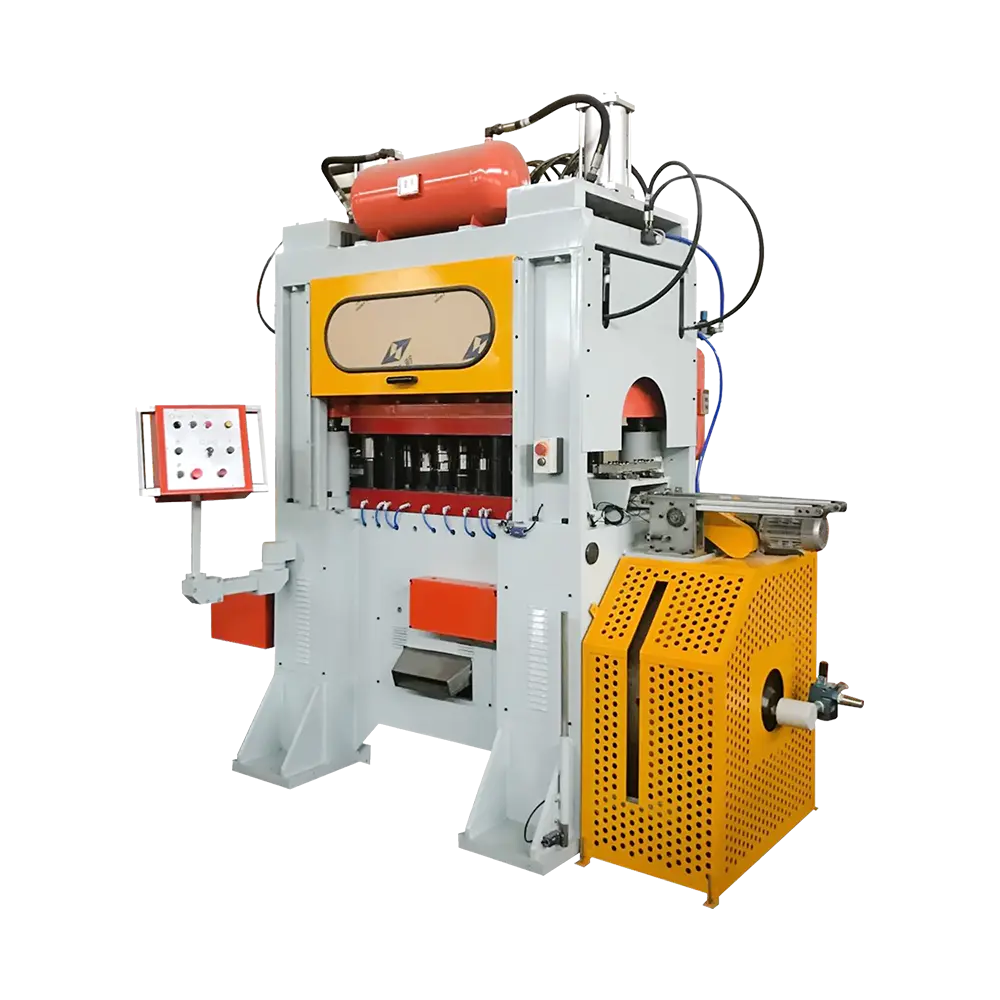
Enstasjonsmaskiner utfører én operasjon om gangen, vanligvis for lavvolum eller uregelmessige boksstørrelser. Kombinere med tre stasjoner kombinerer halsing, flensing og søm i én ramme, noe som reduserer gulvplass og håndteringsskader. Kombinere med fire stasjoner legger til perler eller et andre flenstrinn og er vanlige for drikke- og matbokser ved høyere hastigheter.
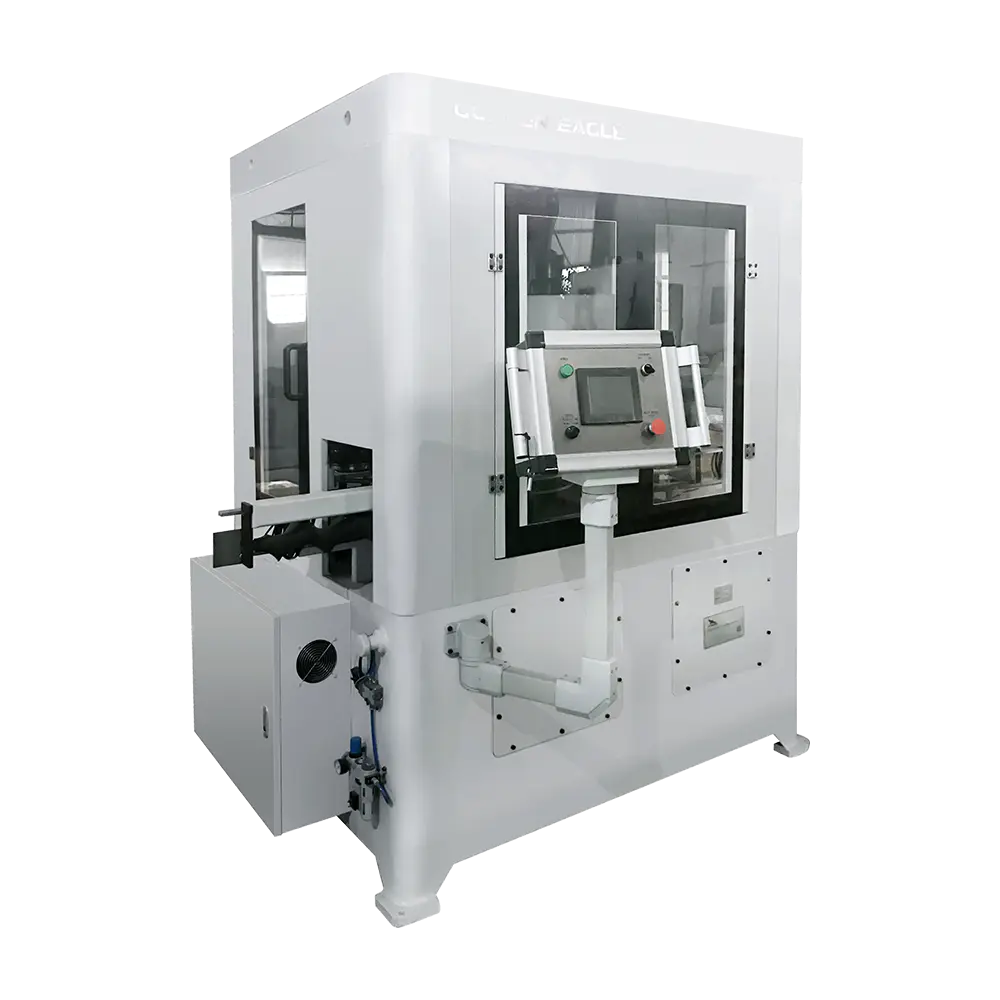
For en mat- eller drikkebokslinje er en trestasjonskombiner ofte det praktiske utgangspunktet. Den håndterer boksdiametre fra ca. 52 mm til 200 mm og hastigheter fra 120 til 300 cpm, avhengig av drev og verktøy.
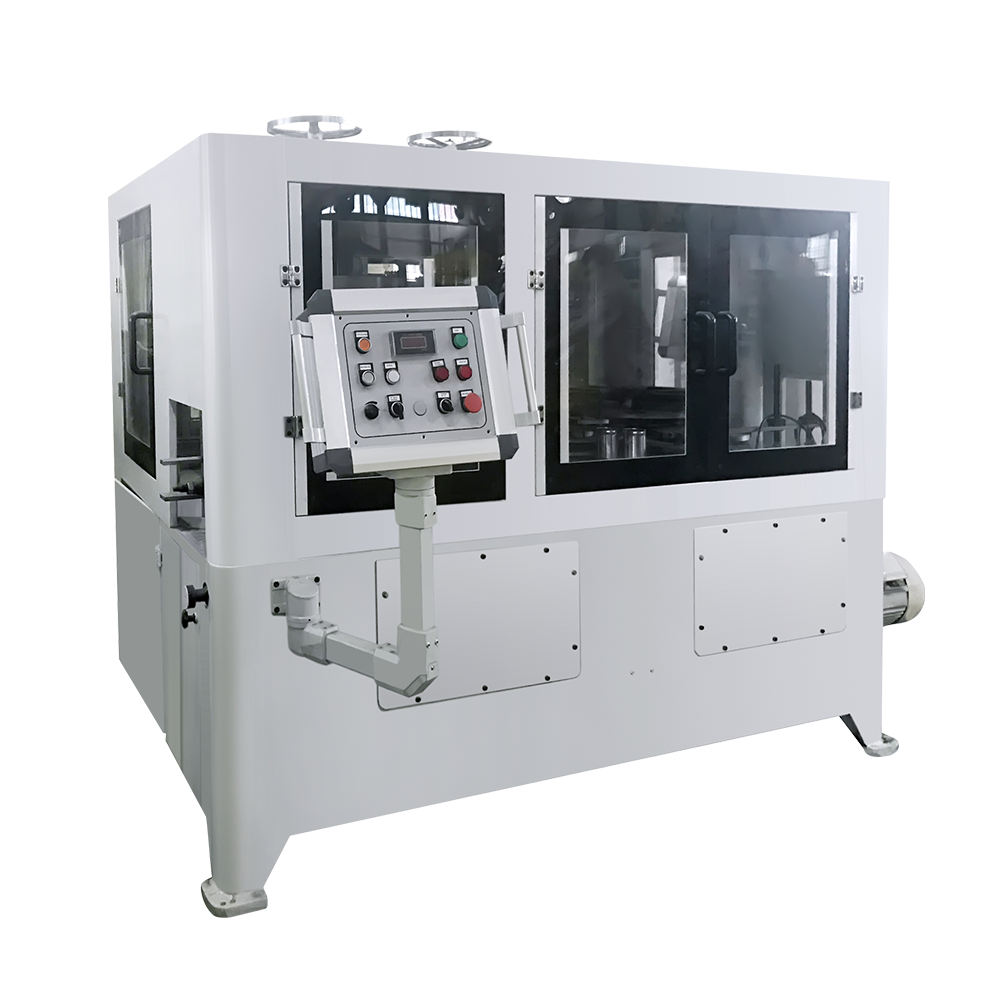 Automatisk Necking Flensing Beading Combining Can Making Machine Mat- og drikkeboksutstyr for automatisk halsing, flensing og perler, med flere hode- og hastighetskonfigurasjoner for forskjellige boksstørrelser. Se produkt →
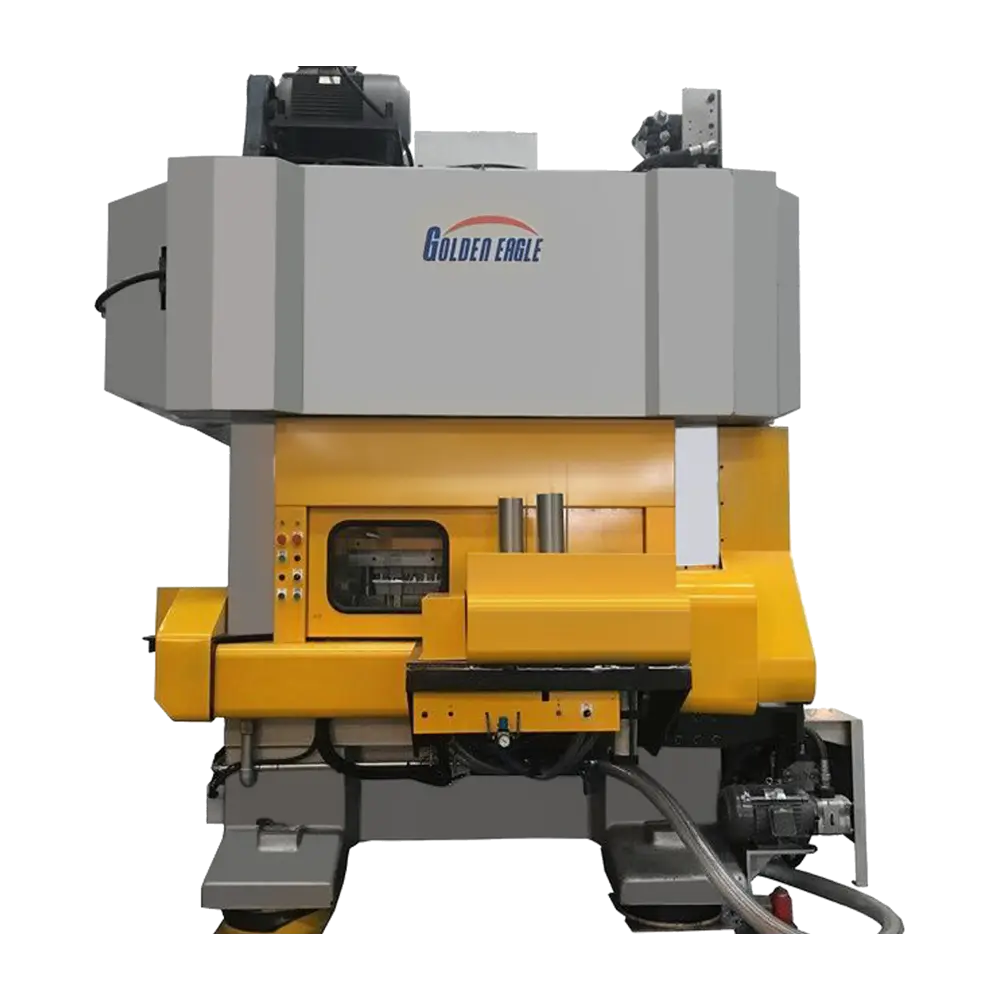
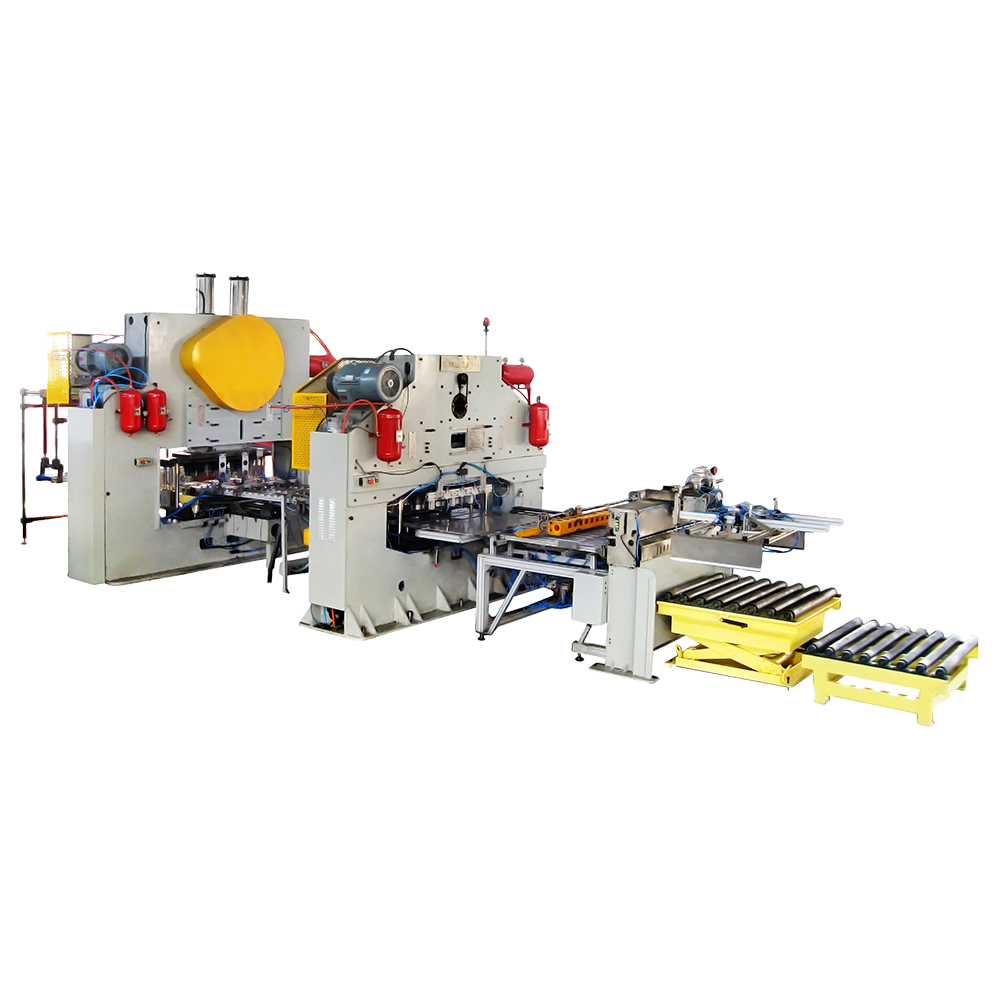
Når produktblandingen inkluderer høyere bokser eller krever beading før søm, legger en firestasjonskombiner til den ekstra formingsstasjonen uten en ekstra maskin. Det er også lettere å holde sømoverlappingen konsekvent når kroppslengden endres ofte.
 Fire-stasjons innhaling flensing beading søm kan lage maskin Legger til en formingsstasjon for høyere bokser eller perler før søm, og hjelper til med å opprettholde sømoverlapping når kroppslengden endres. Se produkt →
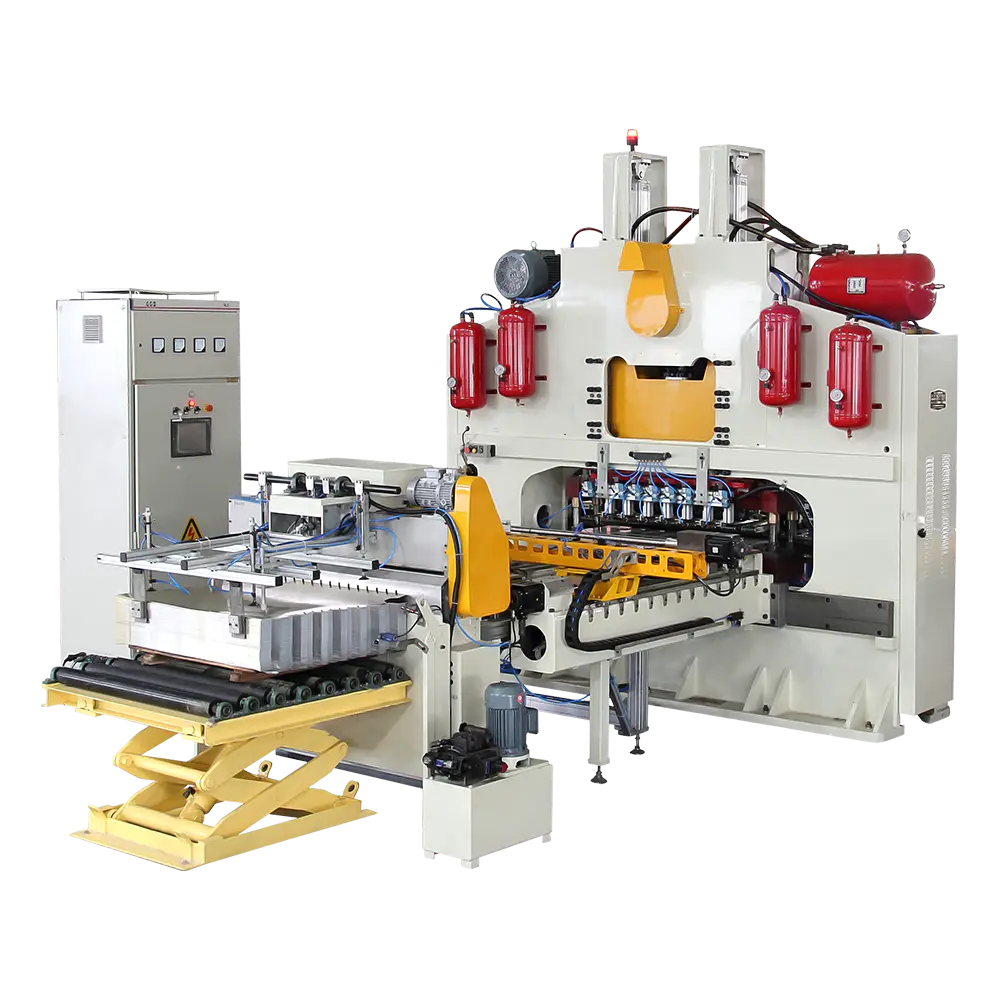
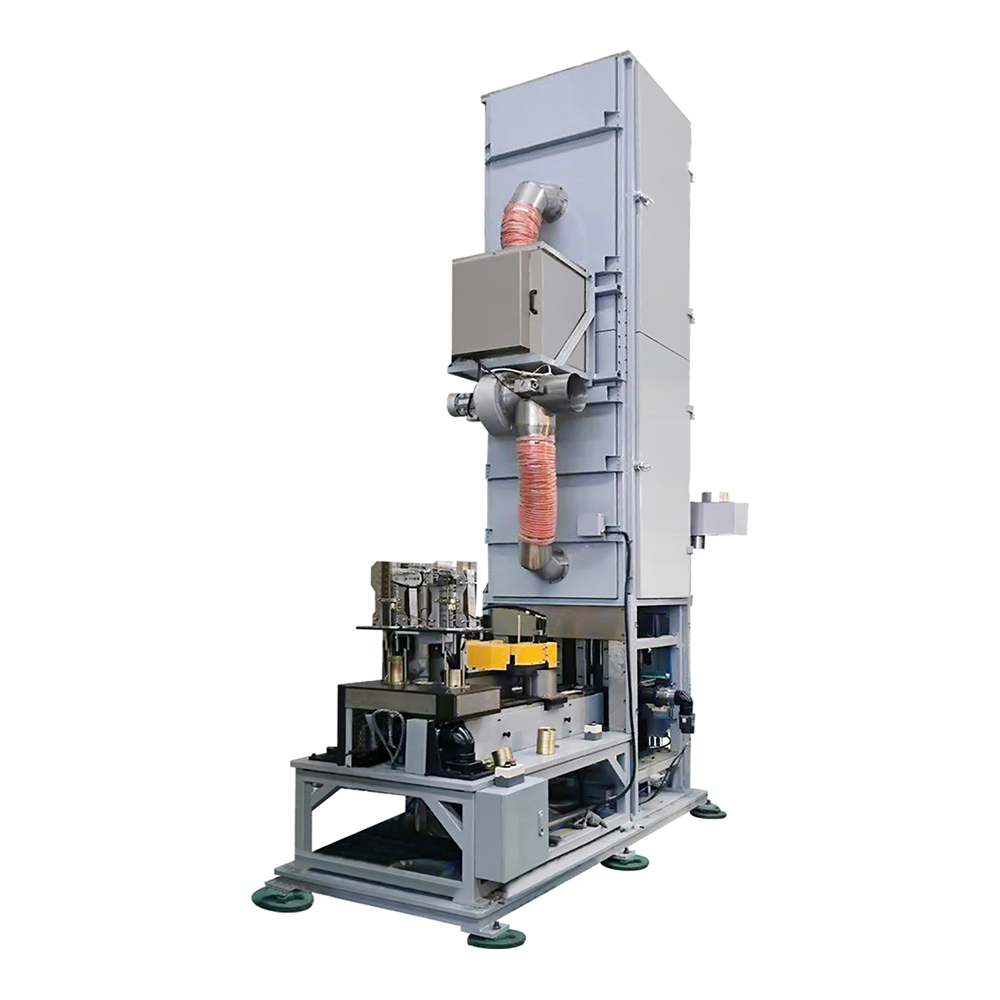
Sveising er den andre kritiske enheten. En 500 cpm automatisk bokssveiser bruker kobbertrådelektroder og en kontrollert overlapping for å produsere en sidesøm som kan overleve belegg, halsing og søm uten å sprekke.
 GT10C-500 automatisk bokssveiser for blikkbokser Høyhastighets automatisk sømsveiser for blikkbokser, med 500 cpm utgang og kobbertrådelektroder for jevne sidesømmer. Se produkt →
Tabellen nedenfor sammenligner tre vanlige konfigurasjoner. Tallene er veiledende og bør bekreftes i forhold til produsentens faktiske testdata for boksstørrelsen og blikkspesifikasjonen.
| Parameter | Halvautomatisk linje | Automatisk kombinator | Høyhastighetslinje |
|---|---|---|---|
| Blikk tykkelse | 0,20-0,38 mm | 0,15-0,35 mm | 0,14-0,30 mm |
| Boks diameter | 52-180 mm | 52-200 mm | 52-300 mm |
| Nominell hastighet | 30-60 cpm | 120-300 cpm | 300-600 cpm |
| Byttetid | 2-4 timer | 45-90 minutter | 60-120 minutter |
| Sømtoleransemål | /- 0,05 mm | /- 0,03 mm | /- 0,02 mm |
| Operatører per skift | 4-6 | 2-3 | 1-2 |
Et smalt blikkvindu er ikke en feil. Høyhastighetslinjer kjører ofte tynnere plate fordi formings- og sveisestasjonene er designet for å kontrollere strekk og varmetilførsel mer nøyaktig. Risikoen er å kjøpe en høyhastighetslinje for en produktmiks som trenger hyppige størrelsesendringer, for så å miste timer ved bytte og ombygging.
Kapitalkostnad er bare én linje i tilbakebetalingsligningen. Arbeidskraft, nedetid for omstilling, levetid for reservedeler og skraphastighet avgjør ofte om en linje gir tilbake investeringen innen to eller fem år. Diagrammet nedenfor viser relative kostnads- og arbeidsprofiler for tre konfigurasjoner.
| Konfigurasjon | Typisk utgang | Relativ kapitalkostnad | Relativ arbeidskostnad |
|---|---|---|---|
| Halvautomatisk | 30-60 cpm | ||
| Automatisk kombinator | 120-300 cpm | ||
| Høyhastighetslinje | 300-600 cpm |
En halvautomatisk linje kan koste mindre på forhånd, men den trenger fire til seks operatører per skift, og overgangen kan ta en halv dag. For et anlegg som kjører tre eller flere boksstørrelser per uke, kan arbeids- og nedetidskostnadene overstige prisforskjellen innen 18 måneder. En høyhastighetslinje betaler seg bare tilbake når ordreboken støtter lange kjøringer og blikktilførselen er konsekvent.
De fleste problemer etter installasjon er ikke forårsaket av en ødelagt maskin. De kommer fra feil verktøy, uklare akseptkriterier og manglende reservedeler. Før du signerer, sjekk disse punktene:
For en dypere sjekkliste om matching av maskinfunksjoner til produktmiksen din, se denne veiledningen på velge riktig boksfremstillingsmaskin .
En boksfremstillingsmaskin er et presisjonsverktøy, og oppetiden avhenger av en enkel vedlikeholdsrytme. Daglige kontroller bør dekke sømvalsetrykk, sveiseelektrodeslitasje og smørepunkter. Ukentlige kontroller bør inkludere sidesømbeleggdysen, innskjæringsdysens overflate og drivremspenningen.
Å ha et ekstra sett med sømvalser, en sveiseelektrodeenhet og kritiske sensorer på stedet kan redusere en to-dagers nedleggelse til en to-timers endring.
Ingeniøren bak en pålitelig linje kommer fra år med bygging og service av de samme maskinfamiliene. Zhejiang Jingying Food Machinery, basert i Zhoushan, Kina, har produsert hermetikkmaskiner og støpeformer siden 1978. Selskapet rapporterer om mer enn 350 ansatte, over 10 000 produserte bokser og sluttmaskiner og ISO 9001 og ISO 14001 sertifisering. Designprinsippene refererer til KRUPP, SOUDRONIC og ALFONS-HAAR, med justeringer basert på egen produksjonserfaring.
Jingyings produktspekter dekker mat- og drikkebokslinjer, melkepulverboksmaskiner, aerosolboksutstyr, kjemikalieboksmaskiner, endedeksellinjer, lettåpnede systemer, sveisere og konverteringspresseformer. Selskapet eksporterer til Europa, Asia, Afrika, Nord-Amerika, Sør-Amerika og Oseania. Du kan se hele utstyrsutvalget på Jingyings produksjonssted før du ber om et tilbud.
Innkjøp av en blikkboks er en kapasitetsbeslutning, ikke et katalogkjøp. Begynn med boksstørrelsene du vil kjøre neste år, tykkelsen på blikkplaten du kan finne pålitelig, og overgangstiden din ordrebok kan tåle. Tilpass deretter maskinens nominelle hastighet, sømtoleranse og verktøypakke til disse faktaene. Den laveste prisen per maskin er sjelden den laveste kostnaden per boks.
Relaterte produkter
Selskapet ble grunnlagt i 1978, og er et av de største kjente selskapene i kan-lage maskiner i inn- og utland.
Produktkategorier
Kontaktinformasjon
Zhongshatou Shenjiamen Zhoushan Zhejiang Kina
+86-580-3056646